
Mga Bahagi ng Silicon Carbide para sa High-Temperature Equipment
Para sa pinaka-hinihingi na mga application na may mataas na temperatura, ang sintered silicon ca...

Hinihigpitan ng isang researcher ang isang CF flange, pinapagana ang backing pump, at pinapanood ang ion gauge na lumampas sa 10⁻⁸ mbar. Pagkatapos ay tumitigil ito. Ang system ay humahawak sa mababang vacuum, ngunit ang napakataas na hanay ng vacuum ay nananatiling hindi maabot. Ang sitwasyong ito ay gumaganap sa mga laboratoryo at mga linya ng produksyon nang mas madalas kaysa sa inaasam ng karamihan sa mga inhinyero — at sa halos lahat ng kaso, ang may kasalanan ay hindi ang pump o ang gauge, ngunit ang mga bahagi mismo.
Ang mga ultra high vacuum (UHV) system ay humihingi ng ibang mindset mula sa mga ordinaryong high vacuum setup. Sa hanay ng presyon sa ibaba 10⁻⁷ mbar, ang bawat materyal, bawat weld, bawat seal, at bawat ibabaw na tapusin ay nakakaapekto sa matamo na base pressure. Pagpili ng tama napakataas na bahagi ng vacuum samakatuwid ay hindi isang bagay ng kagustuhan — ito ay ang pagkakaiba sa pagitan ng isang system na umaabot sa 10⁻¹⁰ mbar at isa na hindi kailanman umaalis sa 10⁻⁶ na hanay.
Ipinapaliwanag ng gabay na ito kung paano gumagana ang mga bahagi ng UHV, kung saan nangyayari ang mga pagkabigo, at kung ano ang dapat suriin bago ka mag-commit sa isang supplier.
Nagsisimula ang UHV kung saan nagbabago ang karakter ng ordinaryong vacuum physics. Mas mababa sa humigit-kumulang 10⁻⁷ mbar, nagiging molekular ang daloy ng gas — mas madalas na bumabangga ang mga molekula sa mga pader kaysa sa isa't isa. Ang pag-outgas mula sa mga ibabaw ay umabot sa orihinal na karga ng hangin bilang nangingibabaw na pinagmumulan ng gas. At ang mga leak rate na hindi nauugnay sa 10⁻⁵ mbar ay nagiging sakuna sa 10⁻¹⁰ mbar.
Para sa kadahilanang ito, dapat matugunan ng isang tunay na UHV-rated na bahagi ang apat na kundisyon nang sabay-sabay:
Ang apat na pamantayang ito ay nagpapaliwanag kung bakit ang isang karaniwang pang-industriya na flange o isang komersyal na balbula ng bola ay hindi basta-basta "iangkop" para sa serbisyo ng UHV. Ang metalurhiya, ang sealing geometry, at ang panloob na estado sa ibabaw ay lahat ay naiiba sa mga nakasanayang bahagi.
Tinutukoy ng pagpili ng materyal ang theoretical performance ceiling ng isang UHV system; Tinutukoy ng surface finish kung gaano ka kalapit sa kisameng iyon.
Uri ng 316L hindi kinakalawang na asero ay ang workhorse ng UHV construction. Ang mababang carbon content nito ay nagpapababa ng chromium carbide precipitation sa panahon ng welding, at ang austenitic na istraktura nito ay hindi sumasailalim sa magnetic phase transition — isang kritikal na katangian kapag ang mga bahagi ay umupo malapit sa electron optics o beam path. Lumilitaw ang Titanium kung saan mahalaga ang timbang o thermal expansion. Ang aluminyo ay katanggap-tanggap para sa ilang silid ng UHV, lalo na sa malalaking silid, kung naaangkop ang pang-ibabaw na paggamot.
Outgassing rate scales na may epektibong surface area. Ang isang magaspang na ibabaw na may Ra 3.2 µm ay nakakakuha ng singaw ng tubig at mga hydrocarbon nang mas agresibo kaysa sa isang electrophished na ibabaw sa Ra 0.4 µm. Para sa pinakamataas na antas ng vacuum, ang mga panloob na ibabaw ay karaniwang:
Ito ang dahilan kung bakit ang dalawang silid ng magkaparehong geometry ay maaaring magkaroon ng ganap na magkaibang mga base pressure. Ang metal ay pareho; ang gawaing pang-ibabaw ay hindi.
Ang bawat joint sa isang UHV system ay isang potensyal na daanan ng pagtagas. Ang pagpili ng mga flanges at gasket samakatuwid ay tumutukoy sa parehong matamo na vacuum at ang pasanin sa pagpapanatili ng system.
Para sa mga pressure mula 10⁻⁷ pababa hanggang 10⁻¹² mbar, nangingibabaw ang CF (ConFlat) system. Gumagamit ang CF joint ng kutsilyo-gilid sa bawat flange na mukha na kumakagat sa malambot na metal gasket — karaniwang walang oxygen na tanso o silver-plated na OFC — na bumubuo ng hermetic seal. Dahil walang kasamang elastomer, ang mga CF joint ay maaaring i-bake sa 450 °C at humahawak ng presyon nang walang katapusan kapag na-torque nang tama.
Ang naghihiwalay sa isang mahusay na CF flange mula sa isang mahirap ay hindi ang flange blangko mismo ngunit ang kutsilyo-edge geometry. Tinutukoy ng katas ng gilid, pagkakapareho ng taas, at katigasan ng ibabaw kung ang gasket ay patuloy na nagde-deform sa buong circumference. Ang hindi pare-parehong machining dito ay gumagawa ng mga tagas na lumalabas lamang pagkatapos ng thermal cycling.
Para sa mga application na humihingi ng ganap na UHV compatibility, ang praktikal na pagpipilian ay isang certified CF flange pair — hindi maaaring paikutin para sa mga istrukturang koneksyon, maaaring paikutin kung saan mahirap ang pag-align.
Gumagamit ang KF (quick-flange) at ISO flanges ng elastomer O-rings — karaniwang Viton o iba pang low-outgassing compound — na naka-compress sa pagitan ng mga centering ring. Ang mga system na ito ay maginhawa, mura, at ganap na angkop para sa mataas na vacuum (10⁻³ hanggang 10⁻⁷ mbar). Ngunit dahil ang mga elastomer ay lumalabas, sumisipsip ng tubig, at bumababa sa ilalim ng pagluluto, ang KF at ISO joints ay hindi makapagbibigay ng mga base pressure o ang mga temperatura ng bakeout na kinakailangan ng tunay na serbisyo ng UHV.
Sabi nga, karaniwan ang mga hybrid na configuration sa mga UHV system: KF joints na ginagamit sa roughing side, CF joints sa high-vacuum side. Ang pag-unawa sa hangganan sa pagitan nila ay bahagi ng karampatang arkitektura ng system.
Sa KF at ISO system, ang centering ring ay dobleng tungkulin. Isentro nito ang mga flanges, ngunit nagdadala din ito ng isa o dalawang O-ring. Ang singsing na may maling O-ring durometer, maling groove depth, o maling panloob na diameter ay tatagas sa ilalim ng bake o magvibrate nang maluwag sa mga pumped system. Ang mga ito ay maliliit na bahagi na may malalaking kahihinatnan.
Ang vacuum chamber ay ang yugto kung saan gumaganap ang bawat iba pang bahagi. Ang disenyo nito ang nagpapasya kung gaano kahusay ang paggana ng mga pump, kung gaano kapantay ang pag-bake ng system, at kung gaano kadaling linisin ang interior.
Ang mga full-penetration welds ay hindi mapag-usapan sa UHV. Ang mga spot weld at partial welds ay lumilikha ng mga patay na volume na dahan-dahang lumalabas sa loob ng mga araw o linggo. Ang bawat weld seam ay dapat na tuluy-tuloy, walang porosity, at perpektong dinidikdik na makinis sa bahagi ng vacuum upang mabawasan ang surface area.
Ang praktikal na tuntunin: kung hindi mo ma-inspeksyon ang isang weld mula sa vacuum side, hindi mo ito mapagkakatiwalaan sa UHV.
Ibinabalik ng passivation ang protective oxide layer. Ang electropolishing ay nagpapatuloy, nag-aalis ng isang kinokontrol na layer ng materyal at nagpapakinis ng mga mikroskopikong taluktok. Para sa mga UHV chamber na ginagamit sa semiconductor o particle application, ang electrophishing sa Ra ≤ 0.4 µm na may na-verify na kalinisan ay karaniwang kasanayan.
Ang mga silid na inilaan para sa pagproseso ng semiconductor ng ikatlong henerasyon, tulad ng kagamitang SiC, ay nahaharap sa mas mahigpit na materyal at mga hadlang sa kalinisan. Ang silid mismo ay nagiging isang variable ng proseso.
 Helium-Leak-Tested HV/UHV Semiconductor Vacuum Chambers Ang mga chamber na ito ay idinisenyo para sa hinihingi na mga proseso ng semiconductor tulad ng SiC fabrication, na may helium leak testing na tinitiyak ang napakababang leak rate. Ang kanilang tigas at katumpakan na machining ay nababagay sa mga high-vacuum na kapaligiran kung saan ang chamber geometry ay direktang nakakaapekto sa performance ng system. Tingnan ang Produkto →
Sa free-molecular flow, ang conductance ay puro geometric. Ang isang mahaba, makitid na port na nagkokonekta sa isang silid sa isang bomba ay maaaring mabawasan ang epektibong bilis ng pumping ng 10 × o higit pa. Dapat maglagay ang mga taga-disenyo ng mga pump port upang bawasan ang haba ng landas, iwasan ang mga right-angle na siko hangga't maaari, at sukatin ang lahat ng port kung ipagpalagay na ang pump ay kasing epektibo lamang ng pinapayagan ng landas.
Ang bawat gumagalaw na bahagi sa loob o sa isang UHV system ay humahamon sa pilosopiya ng sealing. Dapat ihiwalay ng mga balbula ang mga seksyon nang hindi ipinapasok ang mga pinagmumulan ng outgassing; ang mga feedthrough ay dapat magpadala ng paggalaw sa vacuum nang hindi tumutulo.
Sakop ng tatlong pamilya ng balbula ang karamihan sa mga kinakailangan sa UHV:
| Uri ng balbula | Mekanismo ng selyo | Karaniwang Saklaw | Kakayahang maghurno |
|---|---|---|---|
| All-metal anggulo balbula | Copper gasket na pinipiga ng wedge | HV hanggang UHV | Hanggang 300 °C |
| Metal-sealed na balbula ng gate | Metal gasket, mekanismo ng sliding gate | HV hanggang UHV | Hanggang 200 °C |
| Balbula ng pneumatic bellow | Viton O-ring o metal seal, bellows actuator | HV, ilang modelo ng UHV | Depende sa seal |
Para sa mga system na dapat na paulit-ulit na ihiwalay ang isang load lock o isang process chamber, ang isang maaasahang all-metal na gate valve ay kadalasan ang tanging makatotohanang opsyon. Ang mga balbula na may selyadong elastomer ay gagana nang maluwag, sumisipsip ng singaw ng tubig, at i-drag ang iyong base pressure paitaas.
Ang mga electrical feedthrough sa UHV ay karaniwang binubuo ng isang conductor na naka-braz sa isang insulating ceramic, na kung saan ay hinangin sa isang CF flange. Ang mga ferrofluid feedthrough ay nag-aalok ng rotary motion na may napakababang leakage ngunit nangangailangan ng pangangalaga sa paligid ng temperatura at magnetic field. Available ang mga linear at rotary mechanical feedthrough gamit ang differentially pumped O-rings, ngunit para sa serbisyo ng UHV, mas gusto ang mga welded bellow na disenyo dahil sa zero dynamic na leakage path.
Walang iisang bomba ang sumasaklaw sa buong hanay ng presyon mula sa atmospera hanggang 10⁻¹⁰ mbar. Ang isang praktikal na UHV pumping stack ay umaasa sa mga naka-stage na kagamitan, ang bawat yugto ay nagtutulay sa pressure gap sa susunod.
Ang mga oil diffusion pump ay nananatiling may kaugnayan sa mga UHV system na nagbobomba ng malalaking volume o humahawak ng mabibigat na gas load. Ang kanilang kakulangan ng mga gumagalaw na bahagi at mataas na throughput sa mababang presyon ay ginagawang kapaki-pakinabang ang mga ito sa mga setting ng industriya at pananaliksik - kung mayroong malamig na bitag at maingat na pamamahala sa backstream.
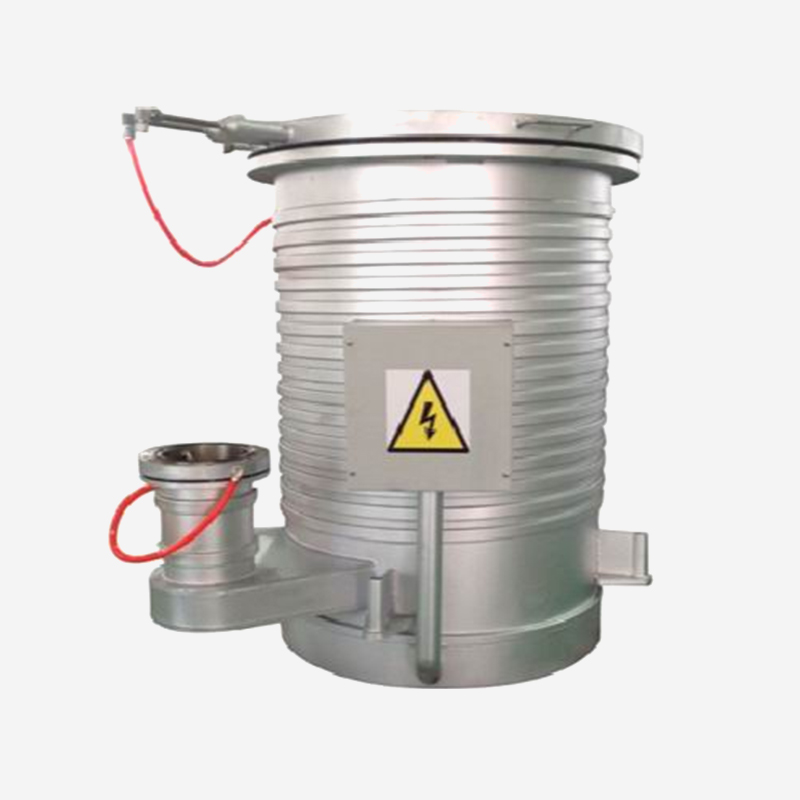 DPM-16 Oil Diffusion Pump na may Mataas na UHV Throughput Ang pump na ito ay humahawak ng malalaking gas load sa mga UHV system nang hindi gumagalaw ang mga bahagi, na ginagawa itong maaasahan para sa pang-industriya at pananaliksik na mga aplikasyon. Ang sapilitang pagpapalamig ng tubig at pagiging tugma ng malamig na bitag ay nakakatulong na pamahalaan ang backstreaming, na mahalaga para sa pagpapanatili ng pangkalahatang kahusayan ng system. Tingnan ang Produkto →
Ang pump na kumukuha ng system mula sa atmospera patungo sa mataas na vacuum ay nag-aalis ng 99.99999% ng lahat ng mga molekula ng gas. Kung ang yugtong iyon ay hindi mahusay, nahawahan, o na-throttle ng isang barado na foreline, ang buong sistema ay nagpupumilit anuman ang kalidad ng mga bahagi ng UHV sa ibaba ng agos.
Ang pag-assemble ng UHV system na may mga premium na bahagi ay hindi ang finish line — ang pag-verify ay. Dalawang proseso ang nangingibabaw sa yugto ng pagkomisyon.
Sa temperatura ng silid, ang isang hindi kinakalawang na asero na ibabaw ay naglalabas ng singaw ng tubig sa loob ng maraming buwan. Ang bakeout sa 150–250 °C ay nagpapabilis ng desorption, na nag-aalis ng layer ng tubig sa loob ng ilang oras o araw kaysa buwan. Ang mga system na inilaan para sa 10⁻¹⁰ mbar ay hindi maaabot ng target na pressure nang walang epektibong bakeout cycle.
Ang pangangailangang ito ay may praktikal na implikasyon para sa pagpili ng bahagi. Ang bawat flange, balbula, gauge, at viewport ay dapat na tiisin ang paulit-ulit na thermal cycling nang hindi nakakasira. Ito ang tunay na dahilan kung bakit nabigo ang mga elastomer seal sa mga sistema ng UHV: nag-char, na-outgas, o nawalan ng pagsunod ang mga ito pagkatapos ng ilang cycle ng pag-bake.
Ang mass spectrometer leak detection gamit ang helium ay ang gold standard para sa UHV verification. Ang isang maayos na sistema ay dapat magpakita ng helium leak rate na mas mababa sa 10⁻¹⁰ mbar·L/s. Ang anumang mas mataas sa 10⁻⁸ mbar·L/s ay nagpapahiwatig ng isang tunay na pagtagas na dapat mahanap at ayusin bago pumasok sa serbisyo ang system.
Ang kalidad ng bahagi ay lubhang nag-iiba sa pagitan ng mga tagagawa. Dahil ang karamihan sa mga bahagi ng UHV ay naka-install sa loob ng mga welded assemblies o nakatago sa pagitan ng mga flanges, ang mahinang kalidad ay kadalasang lumalabas lamang pagkatapos ng mga linggo ng oras ng pag-commissioning ay nawala.
Mahalaga ang mga tanong na ito dahil hindi nakikita ang performance ng UHV sa isang datasheet. Ang parehong modelo ng flange mula sa iba't ibang mga pabrika ay maaaring magkaiba sa kalidad ng talim ng kutsilyo, panloob na pagkamagaspang, at disiplina sa paglilinis - na nagbubunga ng mga pagkakaiba-iba ng mga order-of-magnitude sa base pressure.
Naiintindihan ito ng mga supplier na may mahabang karanasan sa precision machining. Ang disiplina na kinakailangan upang humawak ng 0.001 mm na mga pagpapaubaya, pamahalaan ang materyal na sertipikasyon, at kontrolin ang estado sa ibabaw ay direktang nagdadala sa paggawa ng bahagi ng UHV. Ito ay isang dahilan kung bakit ang pinaka-maaasahang bahagi ng UHV ay kadalasang nagmumula sa mga tagagawa na may mga ugat sa precision engineering kaysa sa mga generic na fitting at plumbing.
Ang mga ultra high vacuum system ay nagbibigay ng gantimpala sa pasensya at parusahan ang mga shortcut. Tinutukoy ng mga bahaging pipiliin mo ang bawat masusukat na resulta: base pressure, pump-down time, leak rate, bakeout stability, at ang halaga ng pagmamay-ari sa buong buhay ng system.
Magsimula sa mga seal at flanges, kung saan nagmumula ang karamihan sa mga pagkabigo. Pagkatapos ay tingnan ang chamber geometry at welds, na nagpapasya sa outgassing at conductance. Piliin ang iyong mga balbula at feedthrough batay sa mga thermal cycle at pagiging maaasahan, hindi lamang sa listahan ng presyo. At i-verify ang lahat — dahil sa napakataas na vacuum, hindi binibilang ang mabubuting intensyon, ngunit nasusukat ang mga rate ng pagtagas.
Ang mga ultra high vacuum na bahagi ay ginawa upang mas mababa ang mga rate ng pagtagas, gumamit ng mas mababang-outgassing na mga materyales, lumalaban sa mas mataas na temperatura ng bakeout, at nililinis nang mas mahigpit kaysa sa karaniwang mga high vacuum na bahagi. Sa pagsasagawa, nangangahulugan ito ng mga metal seal, welded construction, na-verify na integridad ng pagtagas, at kinokontrol na mga paggamot sa ibabaw.
Ang KF flanges ay umaasa sa mga elastomer O-ring na sumisipsip ng singaw ng tubig at lumalala sa ilalim ng init. Hindi angkop ang mga ito para sa serbisyo ng UHV. Gumamit ng CF flanges na may mga tansong gasket para sa mga koneksyon ng UHV at magreserba ng mga bahagi ng KF para sa mga roughing na linya at iba pang mga seksyon na hindi UHV.
Humingi ng mga sertipiko ng materyal, mga rekord ng paggamot sa ibabaw, mga resulta ng pagsubok sa pagtagas ng helium, at pinakamataas na temperatura ng bakeout. Ang isang bahagi na ina-advertise bilang "vacuum-rated" ay hindi dapat ipagpalagay na UHV-safe nang walang mga pag-verify na ito.
Hindi dapat gamitin ang zinc-plated steel, cast iron, porous aluminum, at karamihan sa mga karaniwang elastomer sa loob ng UHV chamber. Ang mga haluang metal na may mataas na nilalaman ng zinc, lead, o sulfur ay lumalabas din nang sobra-sobra. Ang brass ay borderline at dapat gamitin lamang sa maliliit na dami na may pag-verify.
Suriin ang tatlong bahagi sa pagkakasunud-sunod: una, para sa mga tunay na pagtagas gamit ang isang helium leak detector; pangalawa, para sa kontaminasyon o hindi sapat na bakeout; pangatlo, para sa epektibong pumping speed sa chamber. Sa pagsasagawa, karamihan sa mga pagkabigo ng UHV ay bumabalik sa isang flange o balbula, hindi ang pump o ang gauge.
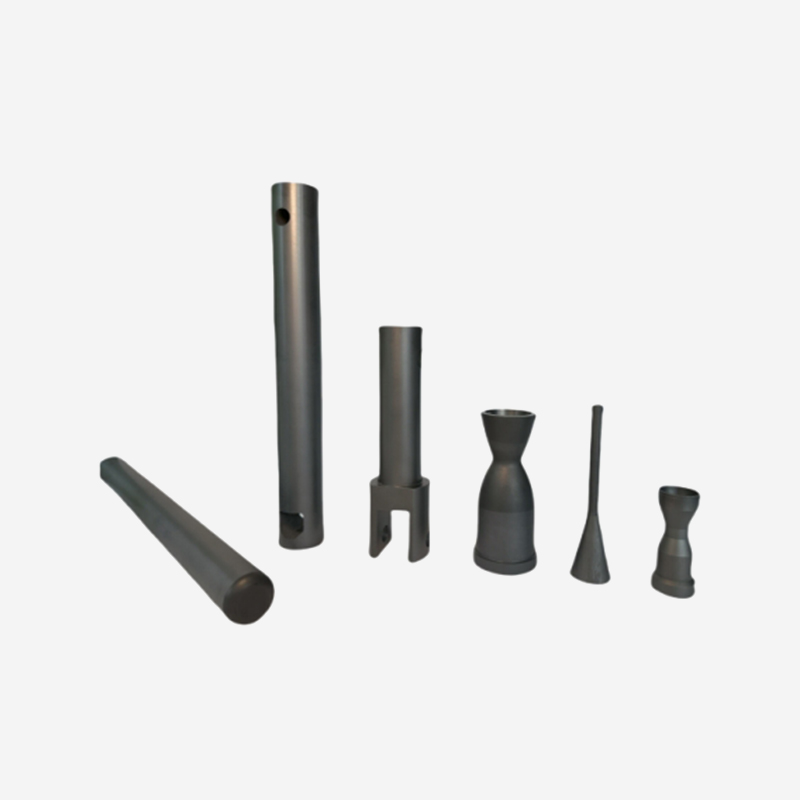
Para sa pinaka-hinihingi na mga application na may mataas na temperatura, ang sintered silicon ca...
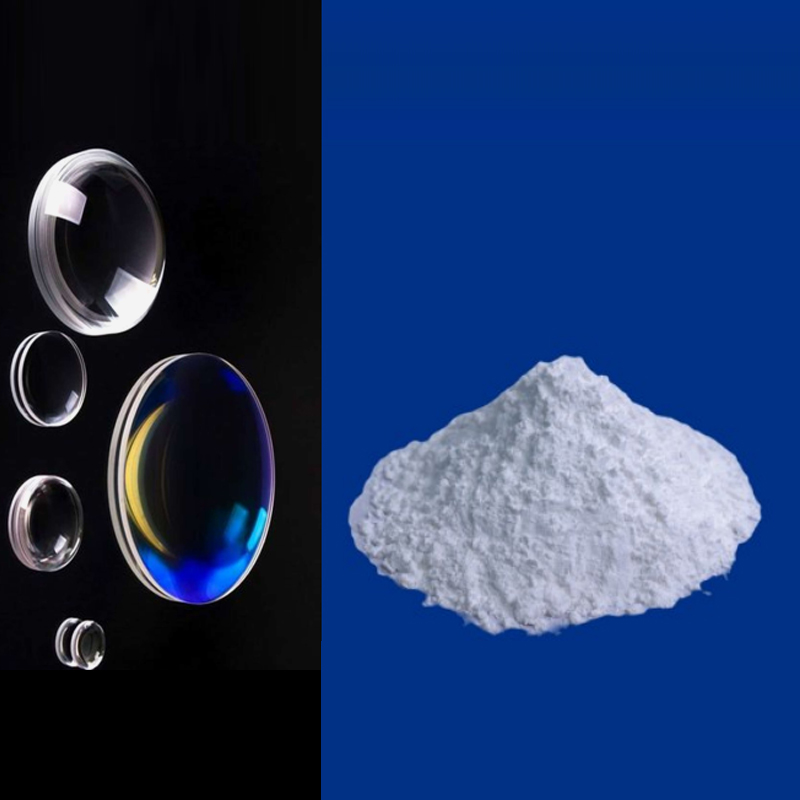
Mga field ng aplikasyon: Angkop para sa optical spherical glass, optical crystals, at mga filter ...
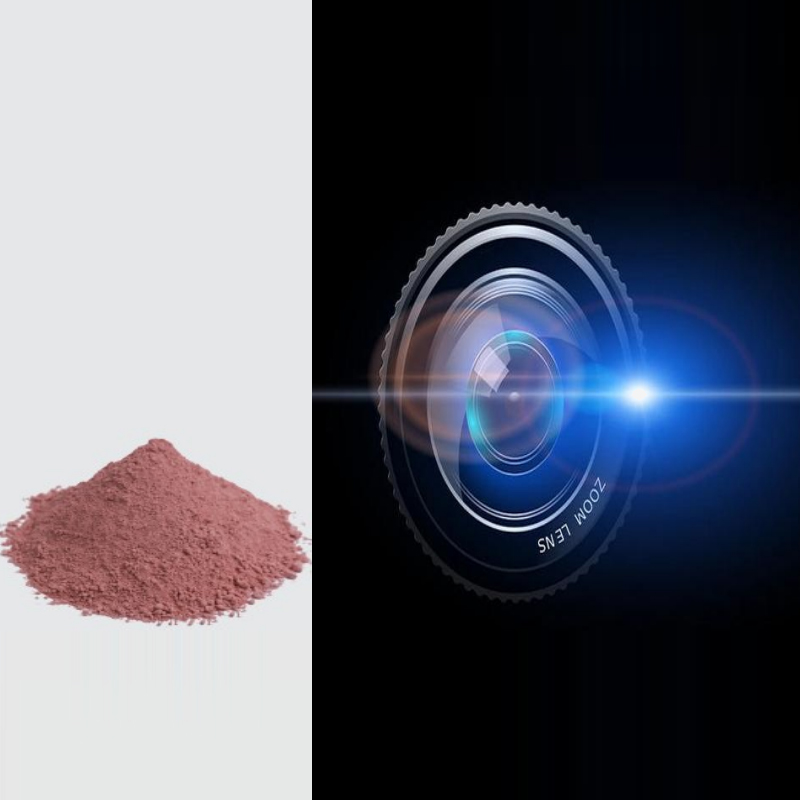
Mga patlang ng aplikasyon Proseso ng klasikal na kemikal na buli, na angkop para sa pag-p...
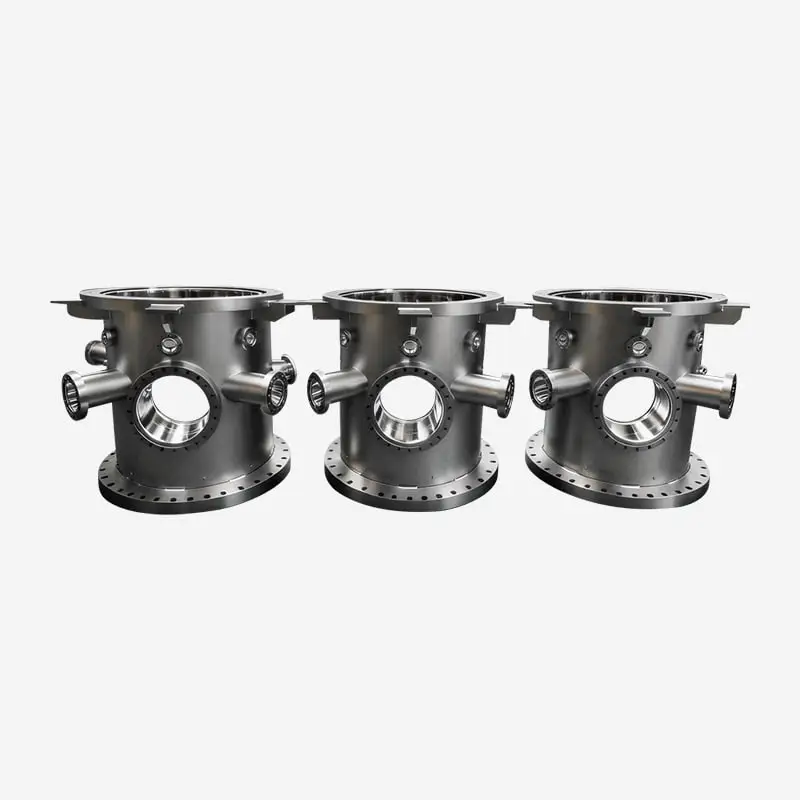
Nakakatugon sa mga pamantayan ng HV at UHV, ang mga silid na ito ay mahigpit na sinubok ng helium...
Nagtatampok ang mga belt conveyor ng aming kumpanya ng malaking kapasidad sa paghahatid, simpleng...
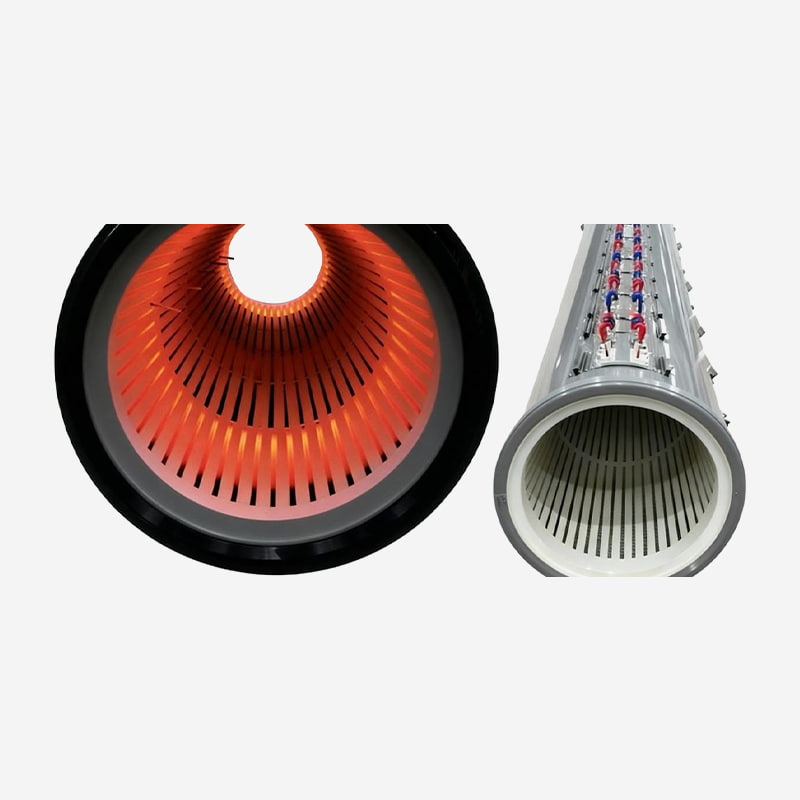
Nagbibigay kami ng komprehensibong hanay ng mga high-performance na pangunahing bahagi para sa th...
Handa nang Magbagong Sama-sama? Makipag-ugnayan sa Aming Mga Eksperto.
Makipag-ugnayan sa Amin
Address: 288 Shande Road, Shanyang Town, Jinshan District, Shanghai, China TEL/WhatsApp:Mobile terminal