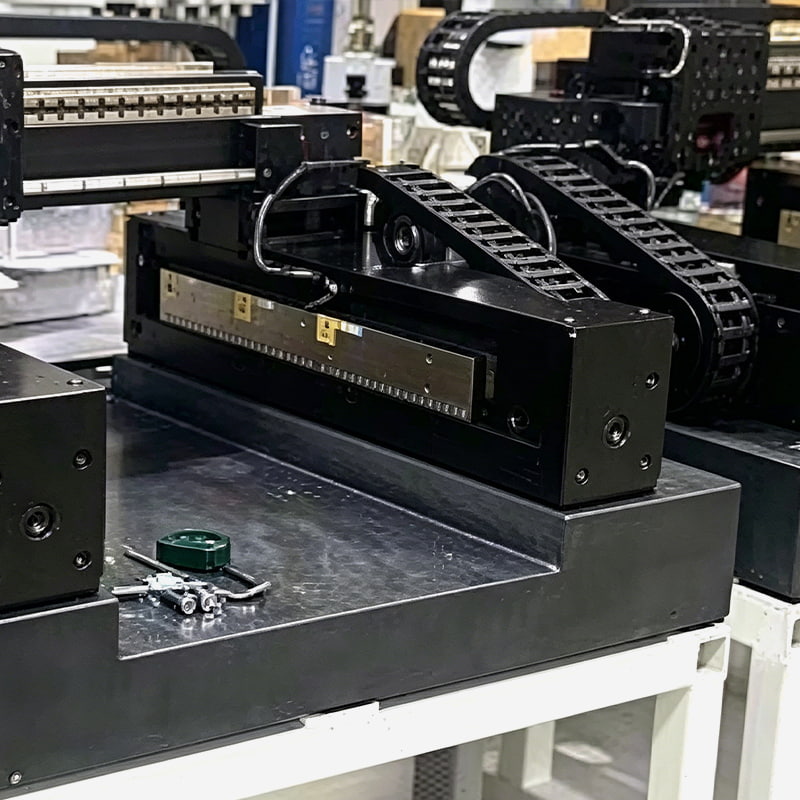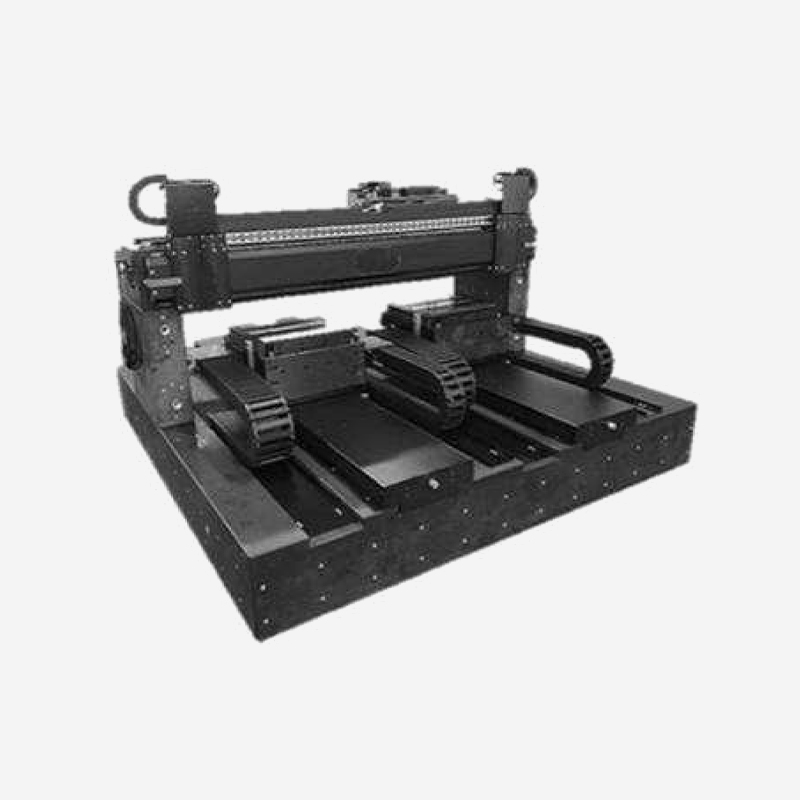

Precision Machined Ceramic Plate at Mga Bahagi
Espesyalista sa mga ultra-tight tolerance, ang aming mga machined ceramic plate at custom na baha...

Ang isang tagagawa ng medikal na aparato sa Minnesota ay nahaharap sa isang kritikal na kakulangan ng mga bahagi ng surgical instrument. Ang mga bahagi ay nangangailangan ng mga tolerance ng ±5 microns sa mga kritikal na diameters, na may kumplikadong panloob na geometries at isang surface finish na Ra 0.4. Sa pakikipagtulungan sa isang precision machining partner, ang engineering team ay nag-mapa ng isang kumpletong proseso ng pagmamanupaktura—mula sa raw material inspection hanggang sa final passivation—at naghatid ng 5,000 parts sa loob ng anim na linggo, lahat ay nakakatugon sa detalye. Hindi swerte ang kinalabasan; ito ay resulta ng isang disiplinado, mahusay na nauunawaan na daloy ng trabaho sa pagmamanupaktura.
Ang mga precision machined na bahagi ay ang mga bloke ng gusali ng modernong industriya. Mula sa mga instrumentong pang-opera at landing gear ng sasakyang panghimpapawid hanggang sa mga bahagi ng makina ng sasakyan at kagamitang semiconductor, ang mga bahaging ito ay nagbibigay-daan sa pagganap at pagiging maaasahan ng hindi mabilang na mga produkto. Ngunit paano ba talaga sila ginawa? Nagbibigay ang gabay na ito ng kumpletong, sunud-sunod na pangkalahatang-ideya ng precision machining proseso, na sumasaklaw sa lahat mula sa disenyo at pagpili ng materyal hanggang sa inspeksyon at pagtatapos sa ibabaw. Baguhan ka man sa pagmamanupaktura o isang batikang propesyunal sa pagbili, lalalimin ng mapagkukunang ito ang iyong pag-unawa sa kung ano ang kinakailangan upang makagawa ng mga de-kalidad, mahigpit na pagpaparaya na bahagi.
Ang bawat precision machined na bahagi ay nagsisimula bilang isang ideya, ngunit ang ideyang iyon ay dapat isalin sa isang manufacturable na disenyo. Dito pumapasok ang disenyo para sa paggawa. Mahigpit na nakikipagtulungan ang mga inhinyero sa mga machinist upang suriin ang bahaging geometry, tukuyin ang mga potensyal na hamon, at i-optimize ang disenyo para sa produksyon. Ang mga tampok tulad ng matutulis na panloob na sulok, malalalim na makitid na puwang, at manipis na pader ay maaaring mahirap o mahal sa makina, kaya madalas na muling idinisenyo ang mga ito upang maging mas madaling gamitin sa paggawa.
Sa yugtong ito, tinutukoy ng koponan ng disenyo ang mga kritikal na dimensyon, pagpapaubaya, at mga kinakailangan sa surface finish. Pinipili din nila ang materyal batay sa mga kinakailangan sa pagganap ng bahagi, kapaligiran sa pagpapatakbo, at mga hadlang sa gastos. Ang isang mahusay na naisagawa na pagsusuri sa DFM ay maaaring mabawasan ang mga gastos sa machining ng 20 hanggang 30 porsiyento at maiwasan ang mga magastos na sorpresa sa panahon ng produksyon. Ang output ng yugtong ito ay isang kumpletong engineering drawing at isang 3D solid model na nagsisilbing master definition para sa natitirang bahagi ng proseso.
Kapag natapos na ang disenyo, ang susunod na hakbang ay ang pagpili ng tamang materyal. Ang pagpili ng materyal ay nakakaapekto sa machinability, buhay ng tool, lakas ng bahagi, timbang, at gastos. Kasama sa mga karaniwang materyales para sa precision machining ang mga aluminum alloy, stainless steel, titanium, brass, copper, at engineering plastics. Para sa mga hinihingi na aplikasyon, ginagamit ang mga materyales gaya ng Inconel, Monel, at iba pang mga superalloy.
Ang pagkuha ng materyal ay kinabibilangan ng pagkuha ng mga sertipikadong hilaw na materyales mula sa mga aprubadong supplier. Ang bawat papasok na batch ay siniyasat upang i-verify ang kemikal na komposisyon at mekanikal na katangian nito, na tinitiyak na natutugunan nito ang mga pagtutukoy na kinakailangan para sa bahagi. Ang kakayahang masubaybayan ay kritikal, lalo na sa mga regulated na industriya tulad ng aerospace at mga medikal na aparato, kung saan ang materyal na sertipikasyon ay dapat mapanatili sa buong supply chain.
Pagpili ng materyal ayon sa industriya
Malaki ang pagkakaiba ng pagpili ng materyal ayon sa industriya, na hinihimok ng mga kinakailangan sa lakas, paglaban sa kaagnasan, at mga pagsasaalang-alang sa gastos.
Gamit ang materyal na napili, ang proseso ng pagmamanupaktura ay lumilipat sa CNC programming. Dito isinasalin ang digital na modelo sa mga tagubilin ng makina na gumagabay sa mga tool sa paggupit sa mga tumpak na landas upang alisin ang materyal at lumikha ng nais na geometry. Gumagamit ang mga bihasang programmer ng computer-aided manufacturing software upang makabuo ng mga toolpath, na isinasaalang-alang ang mga salik gaya ng bilis ng pagputol, rate ng feed, lalim ng hiwa, at pakikipag-ugnayan ng tool.
Ang pag-optimize ng toolpath ay isang kritikal na hakbang na nagbabalanse sa oras ng machining, buhay ng tool, at surface finish. Maaaring gayahin ng advanced CAM software ang buong proseso ng machining, pag-detect ng mga potensyal na banggaan, pag-verify ng clearance ng tool, at paghula sa kalidad ng ibabaw bago maputol ang anumang metal. Binabawasan ng virtual na pag-verify na ito ang panganib ng mga magastos na error at nagbibigay-daan sa mga programmer na i-fine-tune ang proseso para sa maximum na kahusayan.
Paghahambing ng kahusayan sa toolpath
Ang kahusayan ay kumakatawan sa rate ng pag-alis ng materyal na may kaugnayan sa maximum na teoretikal. Ang mga advanced na diskarte sa toolpath ay makabuluhang nagpapabuti sa pagiging produktibo.
Bago magsimula ang pagputol, ang workpiece ay dapat na ligtas na nakahawak sa makina. Ang workholding ay ang proseso ng clamping, fixturing, o kung hindi man ay pag-secure ng hilaw na materyal upang ito ay manatiling matatag sa panahon ng machining. Ang wastong workholding ay mahalaga para sa pagpapanatili ng katumpakan, pagpigil sa vibration, at pagtiyak ng kaligtasan ng operator. Kasama sa mga karaniwang paraan ng workholding ang mga vises, chuck, collet, at custom-designed fixtures.
Para sa mga kumplikadong bahagi, ang mga custom na fixture ay kadalasang kinakailangan upang hawakan ang bahagi sa isang partikular na oryentasyon, ma-access ang mga feature na mahirap maabot, at mabawasan ang pagpapalihis sa panahon ng pagputol. Ang disenyo ng fixture ay isang espesyal na kasanayan na nangangailangan ng pag-unawa sa mga puwersa ng machining, geometry ng bahagi, at dami ng produksyon. Ang isang mahusay na idinisenyong kabit ay binabawasan ang oras ng pag-setup, pinapabuti ang pag-uulit, at nagbibigay-daan para sa pare-parehong part-to-part na kalidad.
Sa nakasulat na programa at handa na ang kabit, maaaring magsimula ang aktwal na machining. Dito mahalaga ang katumpakan at pagiging maaasahan ng kagamitan.
Ang pangunahing bahagi ng proseso ng pagmamanupaktura ng katumpakan ay ang mismong operasyon ng machining. Kabilang dito ang paggamit ng CNC mills, lathes, o iba pang machine tool upang alisin ang materyal mula sa workpiece ayon sa mga naka-program na toolpath. Ang mga operasyon sa pagma-machine ay karaniwang ginagawa sa mga yugto, na nagsisimula sa roughing upang mabilis na maalis ang bulto ng materyal, na sinusundan ng mga semi-finishing at finishing pass upang makamit ang mga huling dimensyon at surface finish.
Ang CNC milling ay isa sa mga pinakakaraniwang proseso, gamit ang mga rotating cutting tool upang alisin ang materyal mula sa isang nakatigil na workpiece. Ang pag-ikot ng CNC, sa kabilang banda, ay umiikot sa workpiece habang ang isang nakatigil na tool sa pagputol ay nag-aalis ng materyal. Ang parehong mga proseso ay maaaring isagawa sa 3-axis, 4-axis, o 5-axis na mga makina, na may mga karagdagang axes na nagpapagana ng mas kumplikadong mga geometrie at binabawasan ang bilang ng mga kinakailangang setup. Sa buong proseso ng machining, inilalapat ang coolant upang makontrol ang temperatura, mag-lubricate ng cutting interface, at mag-flush ng mga chips. Advanced precision machining isinasama ng mga system ang mga prosesong ito sa real-time na pagsubaybay upang matiyak ang pare-parehong kalidad sa bawat pagtakbo ng produksyon.
Karaniwang pagkasira ng oras ng machining
Pamamahagi ng oras para sa isang tipikal na precision machining job. Isinasaalang-alang ang pag-setup at inspeksyon ng malaking bahagi ng kabuuang cycle ng oras.
Ang kontrol sa kalidad ay hindi isang nahuling pag-iisip sa precision machining—ito ay isinama sa bawat hakbang ng proseso. Kasama sa in-process na inspeksyon ang pagsukat ng mga bahagi sa iba't ibang yugto ng produksyon upang ma-verify na ang mga sukat ay ginagawa sa loob ng tolerance. Magagawa ito gamit ang mga hand tool gaya ng micrometers at calipers, o mas advanced na mga instrumento tulad ng coordinate measuring machine at optical comparator.
Ang kontrol sa proseso ng istatistika ay kadalasang ginagamit upang subaybayan ang mga uso at makita ang mga pagbabago sa proseso bago mawala ang mga bahagi sa pagpapaubaya. Sa pamamagitan ng pagsubaybay sa mga pangunahing dimensyon at pagkalkula ng mga indeks ng kakayahan, matitiyak ng mga tagagawa na ang proseso ay matatag at may kakayahang matugunan ang mga kinakailangang detalye. Kung may nakitang paglihis, maaaring isaayos ang proseso sa real time upang itama ang isyu, na maiwasan ang scrap at muling paggawa.
Matapos ma-machine ang bahagi sa mga huling dimensyon nito, madalas itong sumasailalim sa pagtatapos sa ibabaw at mga pangalawang operasyon upang makamit ang kinakailangang hitsura, paglaban sa kaagnasan, o mga katangian ng pagganap. Kasama sa mga karaniwang proseso ng pagtatapos ang anodizing, plating, painting, powder coating, at passivation. Pinoprotektahan ng mga paggamot na ito ang bahagi mula sa pagkasira ng kapaligiran at maaari ring mapahusay ang aesthetic appeal nito.
Maaaring kabilang sa mga pangalawang operasyon ang heat treatment upang baguhin ang mga mekanikal na katangian ng materyal, welding o pagpupulong upang pagsamahin ang maraming bahagi, at hindi mapanirang pagsubok upang ma-verify ang integridad ng bahagi. Para sa mga bahagi na nangangailangan ng sobrang makinis na mga ibabaw, ang mga proseso tulad ng paghahasa, paghampas, o pag-polish ay maaaring gamitin.
Mga proseso ng pagtatapos sa ibabaw
Mga pangalawang operasyon
Bago ipadala ang bahagi sa customer, dapat itong pumasa sa komprehensibong panghuling inspeksyon. Kabilang dito ang pag-verify sa lahat ng kritikal na dimensyon laban sa pagguhit ng engineering, pagsuri sa ibabaw na finish, at pagkumpirma na natutugunan ang anumang mga espesyal na kinakailangan. Para sa mga kinokontrol na industriya, madalas na kinakailangan ang ulat ng inspeksyon sa unang artikulo, na nagdodokumento ng bawat dimensyon at tampok ng unang bahagi ng produksyon.
Ang traceability ay isa ring mahalagang bahagi ng panghuling inspeksyon. Ang mga materyal na sertipikasyon, mga rekord ng proseso, at mga resulta ng inspeksyon ay pinagsama-sama sa isang kalidad na pakete ng dokumentasyon na kasama ng kargamento. Ang package na ito ay nagbibigay sa customer ng kumpiyansa na ang bahagi ay ginawa sa mga kinakailangang pamantayan at nagbibigay-daan para sa kumpletong traceability sa kaso ng anumang mga isyu sa kalidad.
Ang huling hakbang sa proseso ng precision machining ay packaging at logistics. Ang mga bahagi ay dapat na maingat na nakabalot upang maiwasan ang pinsala sa panahon ng transportasyon, lalo na kung ang mga ito ay may mga maselan na katangian o kritikal na mga ibabaw. Ang mga anti-corrosion treatment, desiccant, at cushioned packaging ay kadalasang ginagamit upang protektahan ang mga bahagi habang nagbibiyahe.
Tinitiyak ng pagpaplano ng logistik na ang mga bahagi ay naihatid sa customer sa oras at sa tamang dami. Ito ay maaaring may kasamang koordinasyon sa mga freight forwarder, customs broker, at warehouse team upang matiyak na maayos na tumatakbo ang supply chain.
| entablado | Mga pangunahing aktibidad | Karaniwang tagal |
| Disenyo at DFM | Pagsusuri ng disenyo, pagpili ng materyal | 1-3 linggo |
| Programming at setup | CAM programming, disenyo ng kabit | 1-5 araw |
| Machining | Magaspang, finishing operations | Nag-iiba ayon sa bahagi |
| Inspeksyon | Nasa proseso at panghuling inspeksyon | 1-3 oras |
| Pagtatapos | Anodizing, plating, init paggamot | 1-5 araw |
| Pag-iimpake at pagpapadala | Proteksiyon na packaging, logistik | 1-3 araw |
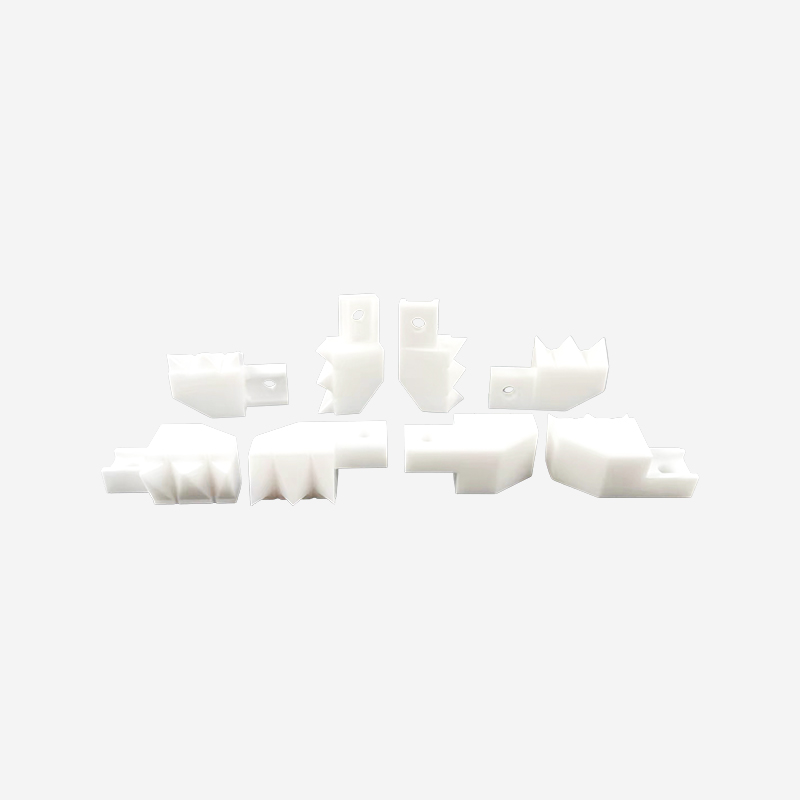
Espesyalista sa mga ultra-tight tolerance, ang aming mga machined ceramic plate at custom na baha...
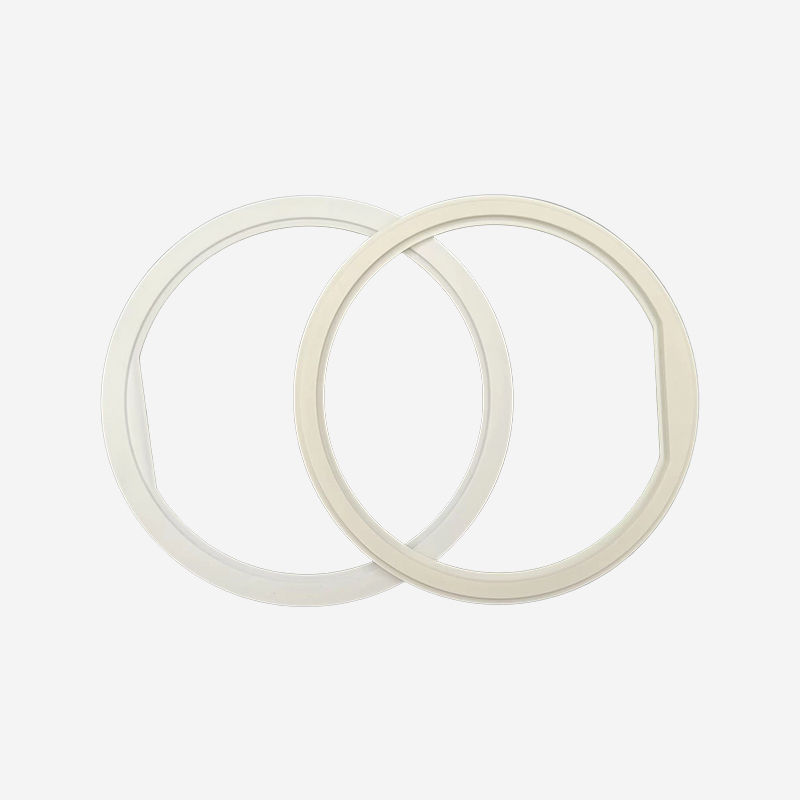
Isang komprehensibong hanay ng mga high-performance na ceramic spares na idinisenyo upang palitan...
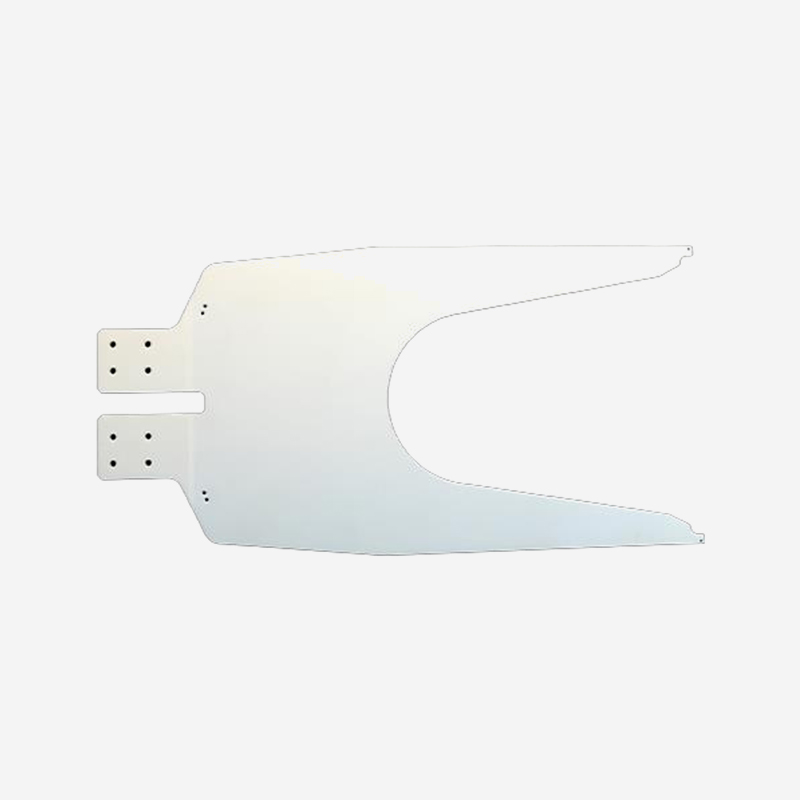
Mga Tampok ng Produkto Mga bentahe sa pagganap: Mataas na tigas (Vickers hardness higit s...
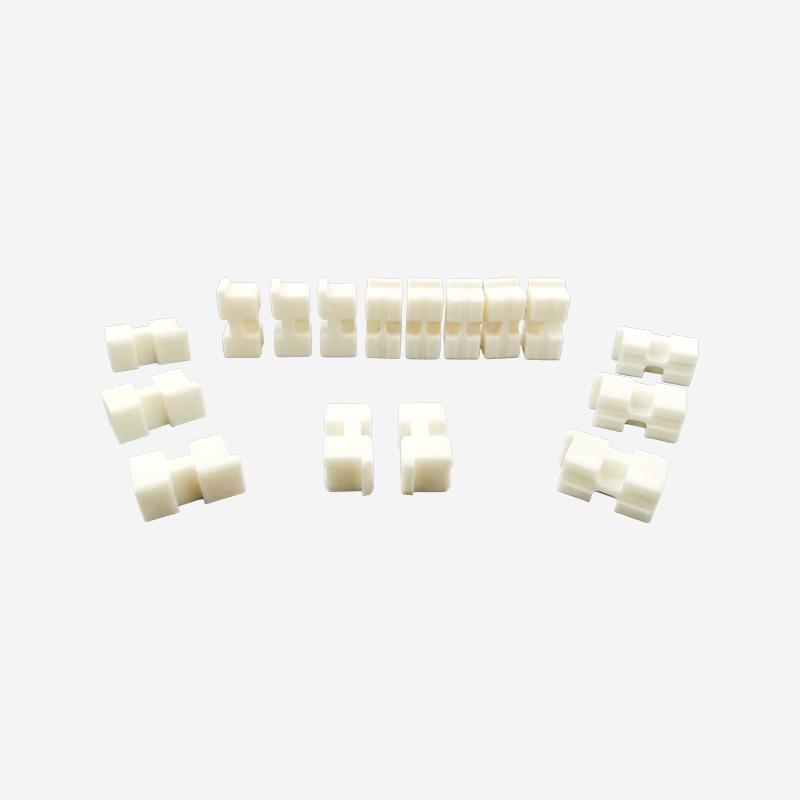
Custom-engineered structural component na pinagsasama ang mataas na kadalisayan na mga katangian ...
Handa nang Magbagong Sama-sama? Makipag-ugnayan sa Aming Mga Eksperto.
Makipag-ugnayan sa Amin
Address: 288 Shande Road, Shanyang Town, Jinshan District, Shanghai, China TEL/WhatsApp:Mobile terminal