
Mga Materyal na Pang-polish para sa Matigas na Optical na Bahagi
Mga patlang ng aplikasyon Proseso ng klasikal na kemikal na buli, na angkop para sa pag-p...

Ang isang precision machining shop sa Ohio ay nagpatakbo ng isang batch ng 316L stainless steel na mga bahagi sa pamamagitan ng isang bagong 5‑axis machining center nang walang anumang thermal compensation at nag-scrap ng 14 sa 100 na bahagi. Ang mga tinanggihang bahagi ay nagpakita ng dimensional na drift na hanggang 18 microns sa mga kritikal na diameter ng bore. Ang dahilan ay hindi tool geometry o spindle runout; ito ay ang pinagsama-samang epekto ng thermal expansion na hindi kailanman aktibong pinamamahalaan.
Ang precision machined part accuracy ay ang sukatan kung gaano kalapit ang isang manufactured component na tumutugma sa mga detalye ng disenyo nito. Sa mga industriyang may mataas na halaga gaya ng aerospace, mga medikal na device, at automotive powertrain, ang pagkakaroon ng tolerance sa loob ng ±5 microns ay hindi isang luho—ito ay isang contractual na kinakailangan. Ang pagkamit sa antas ng pagkakapare-pareho ay nangangailangan ng kontrol sa anim na magkakaugnay na salik: thermal behavior, higpit ng makina, kondisyon ng tool, mga katangian ng materyal, mga parameter ng pagputol, at kadalubhasaan ng operator.
Ang temperatura ay ang tahimik na kaaway ng katumpakan. Kahit na ang 1°C na pagbabago sa ambient temperature ay maaaring magpalawak ng 300‑mm na bahagi ng bakal ng halos 3.5 microns—sapat na upang tanggihan ang isang bahagi ng mahigpit na tolerance. Gumagawa ng init ang mga machine tool sa pamamagitan ng spindle rotation, cutting friction, at hydraulic system. Kung walang aktibong paglamig, ang thermal drift na ito ay naiipon nang hindi mahuhulaan. Ang mga modernong machining center ay gumagamit ng mga coolant system na may ±0.5°C na katatagan, at marami ang nagsasama ng mga thermal sensor na bumabalik sa CNC sa real time. Para sa mga kritikal na operasyon, inirerekomenda namin ang mga enclosure na kinokontrol ng klima na nagpapanatili ng 20°C ± 0.2°C. Ang nag-iisang pamumuhunan na ito ay kadalasang binabawasan ang mga rate ng scrap ng higit sa 40% sa mataas na dami ng produksyon.
Ang kontribusyon ng thermal drift ng pinagmulan ng makina
Ang mga porsyento ay kumakatawan sa average na kontribusyon sa kabuuang thermal error sa mga tipikal na operasyon ng paggiling. Nag-iiba ang mga halaga ayon sa disenyo ng makina at mga kondisyon ng pagpapatakbo.
Ang bawat operasyon ng pagputol ay bumubuo ng vibration—ang tanong ay kung gaano ito kahusay na nasisipsip ng iyong makina. Ang mababang rigidity ay humahantong sa satsat, na nag-iiwan ng mga nakikitang marka at nagiging sanhi ng pagpapalihis ng tool. Ang isang matibay na frame ng makina, na kadalasang gawa sa polymer concrete o cast iron, ay maaaring magbasa-basa ng mga frequency hanggang 200 Hz, habang ang magaan na mga istraktura ay tumutunog sa mas mataas na amplitude. Ipinapakita ng mga pagsubok na ang pagtaas ng static stiffness ng 25% ay nagpapabuti sa surface finish ng halos isang Ra grade. Ang mga aktibong damping system, tulad ng mga nakatutok na mass damper o piezoelectric actuator, ay maaaring higit pang bawasan ang vibration ng 60–70%, na nagbibigay-daan sa mas mataas na bilis ng spindle nang hindi sinasakripisyo ang katumpakan.
Vibration amplitude vs. cutting speed
Na-normalize ang relatibong amplitude sa maximum na vibration sa mababang bilis. Ang pinakamainam na hanay ay tumutugma sa 60‑80% ng maximum na bilis ng spindle na may aktibong pamamasa.
Ang kondisyon ng tool ay masasabing ang pinaka-nakokontrol na kadahilanan ng operator. Ang isang pagod na tool ay gumagawa ng mas mataas na puwersa ng pagputol, bumubuo ng mas maraming init, at nag-iiwan ng hindi magandang pagtatapos sa ibabaw. Ang pagpapalit ng mga insert pagkatapos ng bawat 200–300 na bahagi, depende sa materyal, ay isang karaniwang kasanayan. Ang mga coated tool (TiAlN, AlCrN) ay nagpapahaba ng buhay ng hanggang 300% at binabawasan ang built-up na gilid. Bukod dito, ang anggulo ng rake at anggulo ng clearance ng tool ay dapat na itugma sa materyal ng workpiece—halimbawa, isang positibong rake para sa aluminyo, negatibo para sa matigas na bakal. Ang aming precision machining Kasama sa mga kakayahan ang mga sistema ng pagsubaybay sa kundisyon ng tool na nakakakita ng pagkasira sa real time, na pumipigil sa mga mamahaling deviation.
Buhay ng tool ayon sa uri ng coating (oras)
Mga kondisyon ng pagsubok: mga pagsingit ng carbide, 316L hindi kinakalawang na asero, pare-pareho ang bilis ng pagputol at rate ng feed. Ang mga pinahiran na tool ay nagpapakita ng makabuluhang pinahabang buhay ng tool.
Hindi lahat ng metal ay nilikhang pantay. Ang mga free-cutting steels tulad ng 12L14 machine ay madali, habang ang mga superalloy tulad ng Inconel 718 ay kilalang-kilala na mahirap. Ang tigas ng materyal, ductility, at thermal conductivity ay lahat ay nakakaimpluwensya sa cutting forces at tool wear. Halimbawa, ang mga titanium alloy ay nangangailangan ng mababang bilis ng pagputol at mataas na rate ng feed upang maiwasan ang pagtigas ng trabaho. Ang isang simpleng machinability index, batay sa buhay ng tool at surface finish, ay maaaring gumabay sa pagpaplano ng proseso. Ang isang pagmamay-ari na database na sumasaklaw sa higit sa 200 mga materyales ay tumutulong sa pagrekomenda ng mga ideal na parameter para sa bawat trabaho.
Mataas na machinability na materyales
Mababang machinability na materyales
Bilis, feed, at lalim ng hiwa ang bumubuo sa "golden triangle" ng machining. Ang pagtakbo ng masyadong mabilis ay nagsasakripisyo ng buhay ng tool; masyadong mabagal binabawasan ang produktibo. Ang mga advanced na CNC system ay gumagamit ng adaptive control upang mapanatili ang patuloy na pagkarga ng chip, awtomatikong pagsasaayos ng mga rate ng feed upang mabayaran ang pagkasuot ng tool o mga pagkakaiba-iba ng materyal. Ang isang mahusay na na-optimize na hanay ng mga parameter ay maaaring mapabuti ang katumpakan ng 15–20% habang binabawasan ang cycle ng oras. Ginagamit ang Design‑of-experiments (DoE) para mahanap ang sweet spot para sa bawat trabaho, pagbabalanse ng surface finish, dimensional stability, at throughput.
Kahit na ang pinaka-advanced na makina ay umaasa sa mga bihasang operator. Ang pag-unawa sa mga pattern ng pagsusuot ng tool, pagbibigay-kahulugan sa surface finish, at paggawa ng mga micro-adjustment ay makakapagtipid ng libu-libong bahagi mula sa scrap. Ang pamumuhunan sa patuloy na pagsasanay at paghikayat sa mga operator na magbahagi ng mga insight sa mga shift ay nagbubunga ng makabuluhang kita. Ang isang kultura na nagpapahalaga sa katumpakan kaysa sa bilis—at nagbibigay ng gantimpala sa paglutas ng problema—ay kadalasang nagbubunga ng pinakamataas na nadagdag sa katumpakan. Ipinapakita ng mga panloob na sukatan na ang mga tindahan na may mga nakatuong operator ay may 30% na mas kaunting mga alerto sa kalidad at 25% na mas mataas na first-pass na ani.
| Salik | Epekto sa katumpakan | Diskarte sa pagpapagaan |
| Thermal drift | ± 10–20 µm | Kontrol ng coolant, enclosure ng klima |
| Vibration | ± 5–15 µm | Matibay na frame, aktibong pamamasa |
| Pagsuot ng kasangkapan | ± 8–25 µm | Mga tool na pinahiran, real-time na pagsubaybay |
| Pagkakaiba-iba ng materyal | ± 3–12 µm | Pre-selection, batch testing |
| Mga parameter ng pagputol | ± 4–18 µm | Adaptive control, DoE optimization |
| Kakayahan ng operator | ± 5–15 µm | Pagsasanay, mga karaniwang pamamaraan sa trabaho |
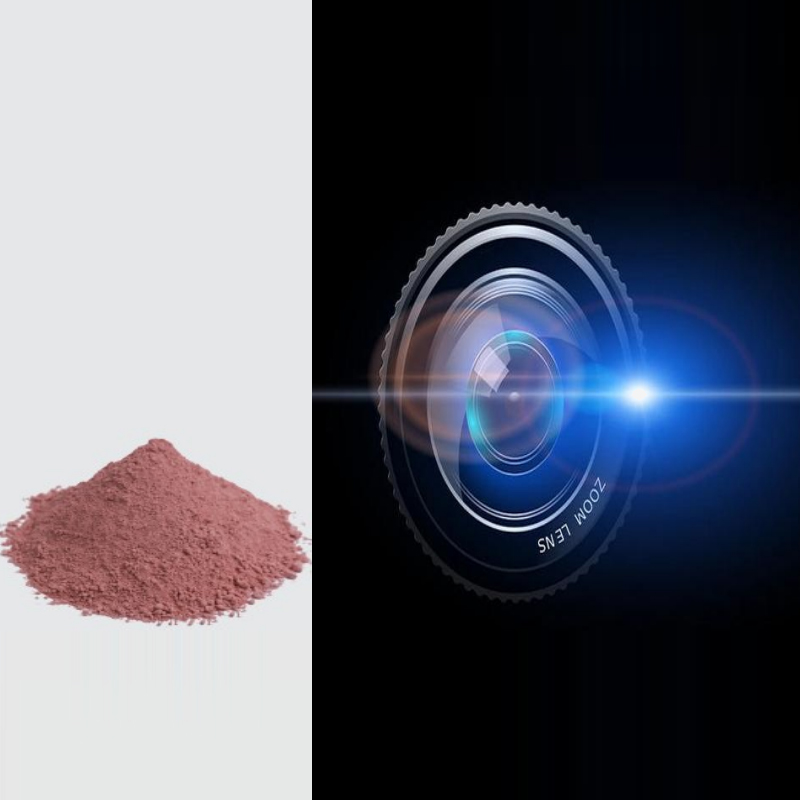
Mga patlang ng aplikasyon Proseso ng klasikal na kemikal na buli, na angkop para sa pag-p...
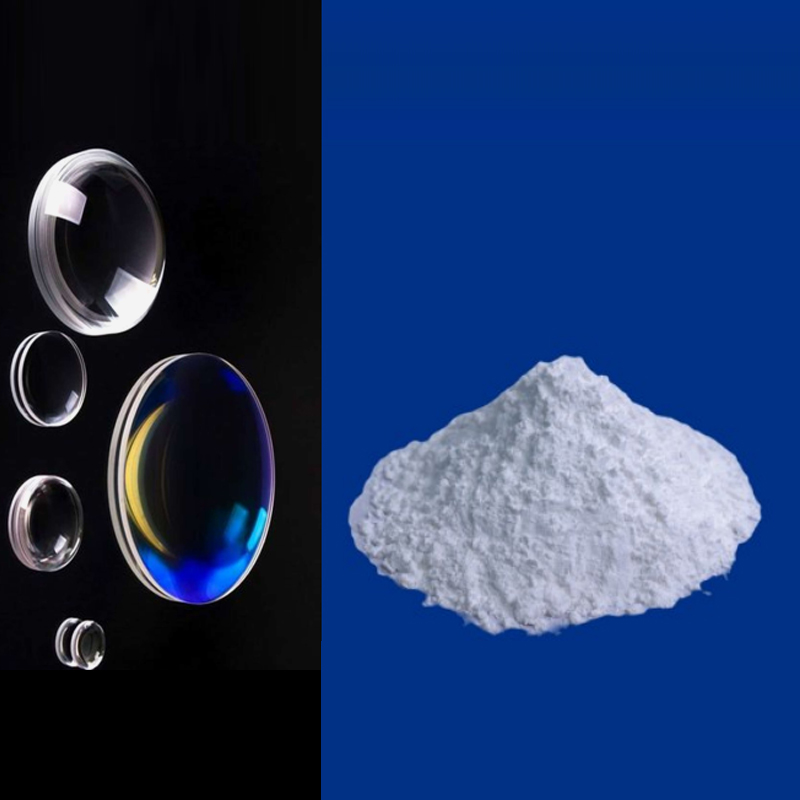
Mga field ng aplikasyon: Angkop para sa optical spherical glass, optical crystals, at mga filter ...
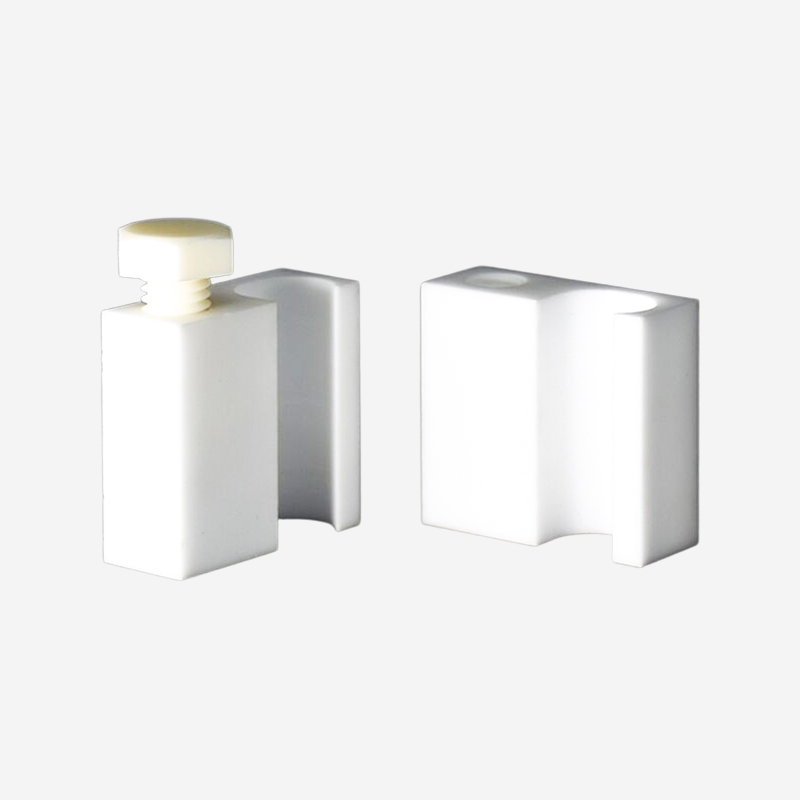
Precision-crafted upang matiis ang matinding init at nakatutok na enerhiya ng mga proseso ng lase...
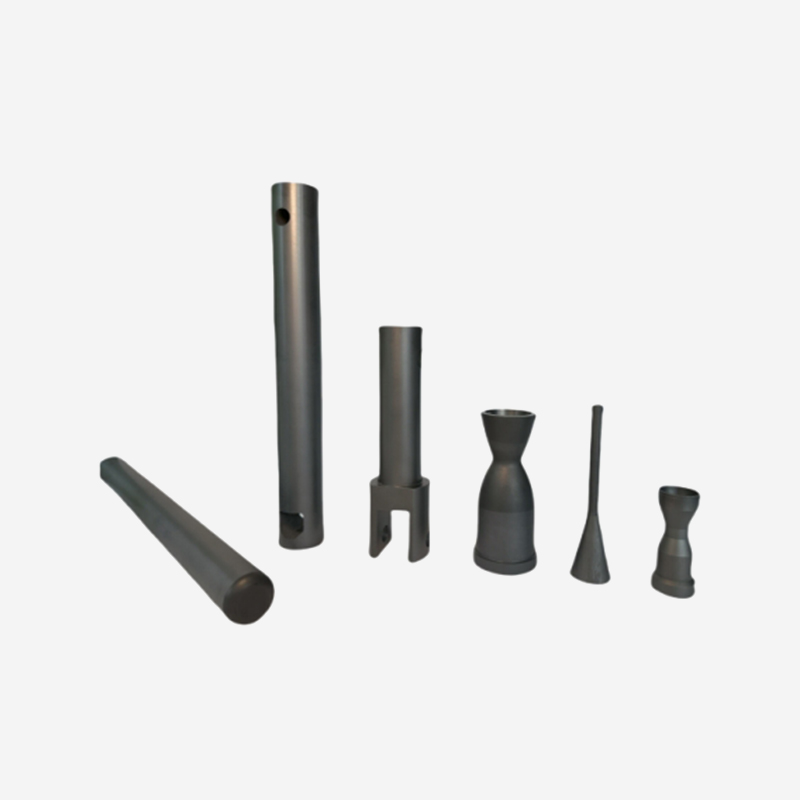
Para sa pinaka-hinihingi na mga application na may mataas na temperatura, ang sintered silicon ca...
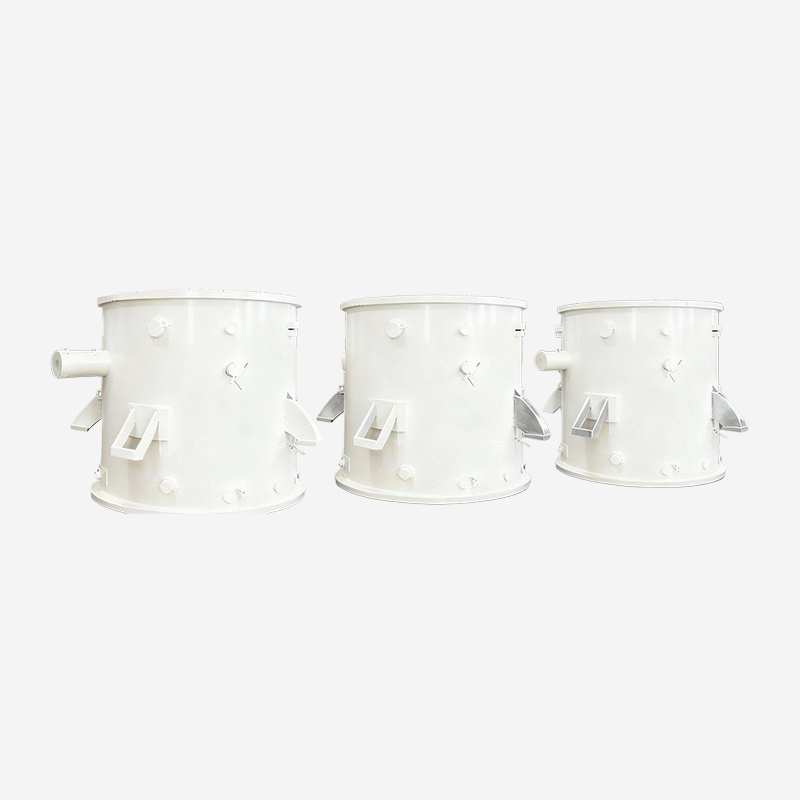
Iniakma para sa deposition at sintering sa fiber optic preform production, na nag-aalok ng mataas...
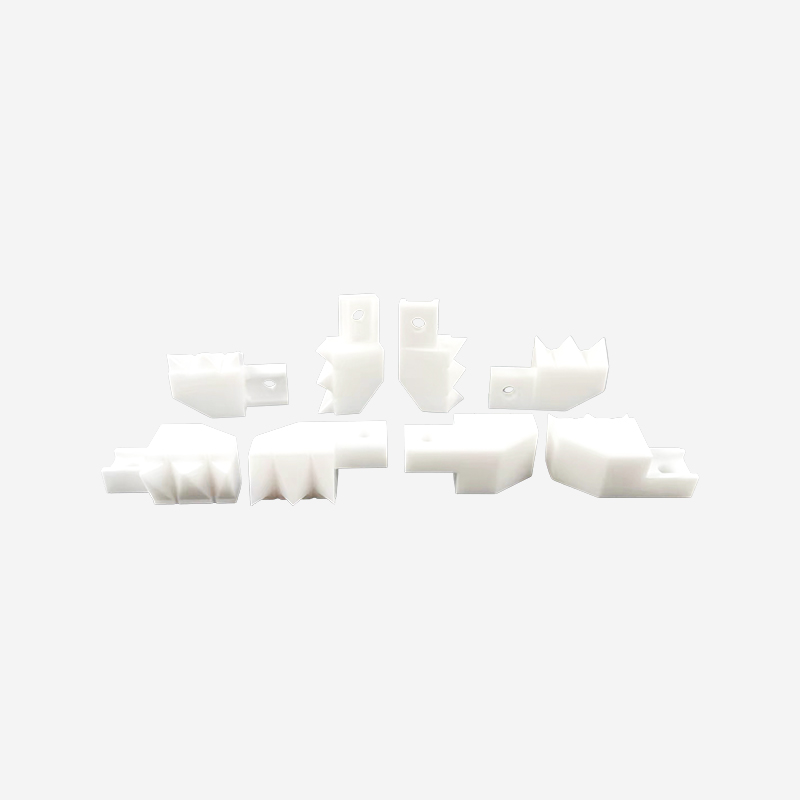
Espesyalista sa mga ultra-tight tolerance, ang aming mga machined ceramic plate at custom na baha...
Handa nang Magbagong Sama-sama? Makipag-ugnayan sa Aming Mga Eksperto.
Makipag-ugnayan sa Amin
Address: 288 Shande Road, Shanyang Town, Jinshan District, Shanghai, China TEL/WhatsApp:Mobile terminal