
Mga Materyal na Pang-polish para sa Malambot na Optical na Bahagi
Mga field ng aplikasyon: Angkop para sa optical spherical glass, optical crystals, at mga filter ...

Ang bawat sistema ng vacuum ay may personalidad. Ang ilan ay mabilis na humahawak ng base pressure at nananatiling matatag sa loob ng ilang linggo; ang iba ay tila nagkakaroon ng bagong pagtagas sa tuwing bubuksan ang isang flange. Sa karamihan ng mga kaso, ang pagkakaiba ay hindi ang pump o ang controller. Ito ay ang silid ng vacuum: ang geometry nito, ang panloob na ibabaw nito, at ang paraan ng pag-welded at paglilinis nito.
Ipinapaliwanag ng gabay na ito kung ano ang hahanapin kapag tumutukoy, bumibili, o nag-iinspeksyon ng isang vacuum chamber, mula sa pagpili ng materyal at paggamot sa ibabaw hanggang sa mga pagsusuri sa pagkontrol sa kalidad at pagsusuri ng supplier.
Ang vacuum chamber ay isang selyadong sisidlan na nagpapahintulot sa isang proseso na tumakbo sa presyon na mas mababa kaysa sa nakapaligid na kapaligiran. Depende sa aplikasyon, ang silid ay maaaring gumana sa magaspang na vacuum (sa itaas 1 mbar), mataas na vacuum (sa paligid ng 1 x 10^-3 mbar), o ultrahigh vacuum (sa ibaba 1 x 10^-7 mbar). Kung mas mababa ang target na presyon, mas maraming atensyon ang kailangan ng bawat detalye.
Tinutukoy ng disenyo ng kamara ang tatlong bagay: kung gaano kabilis naabot ng system ang target na presyon, kung gaano kababa ang presyon na iyon, at kung gaano ito katatag sa panahon ng proseso. Ang mga resultang iyon ay nakasalalay sa base na materyal, ang panloob na pagtatapos ng ibabaw, ang bilang at kalidad ng mga seal, at ang paraan ng pagkakabit ng mga panloob na bahagi. Ang isang silid na may mahinang panloob na pagtatapos ay maaaring mawalan ng gas sa loob ng ilang linggo; ang isang silid na may mga nakakulong na volume ay maaaring hindi maabot ang presyon na nakasaad sa data sheet.
Ang silid ay dapat ding idinisenyo para sa mahusay na conductance. Ang mga pump port ay dapat na malaki, at ang mga panloob na bahagi ay hindi dapat lumikha ng makitid na mga daanan na nagpapabagal sa daloy ng gas.
Ang hindi kinakalawang na asero ay ang default na materyal para sa karamihan sa mga mataas at napakataas na silid ng vacuum. Ang mga grado gaya ng 304L o 316L ay nagbibigay ng magandang corrosion resistance, mababang outgassing pagkatapos ng electropolishing, at stable na mekanikal na katangian sa ilalim ng thermal cycling. Ang aluminyo ay kadalasang pinipili para sa malalaking silid o gumagalaw na bahagi dahil ito ay mas magaan at may mas mahusay na thermal conductivity, ngunit ang porous oxide layer nito ay dapat na maingat na kontrolin sa panahon ng pagmamanupaktura. Ang talahanayan sa ibaba ay nagbubuod ng mga pinakakaraniwang materyal na pagpipilian.
| materyal | Karaniwang Paggamit | Pangunahing Kalamangan | Pangunahing Limitasyon |
|---|---|---|---|
| 304/316L hindi kinakalawang na asero | Mataas na vacuum at UHV chamber | Mababang outgassing, mahusay na weldability | Mas mabigat kaysa aluminyo |
| Aluminyo 6061 | Malaking silid, mga sistema ng patong | Magaan, magandang thermal conductivity | Nangangailangan ng espesyal na sealing sa ibabaw |
| Walang oxygen na tanso | Mga gasket at feedthrough | Napakababa ng mga leak rate na may CF flanges | Mahal, malambot |
Ang surface finish ay hindi cosmetic. Para sa mataas na vacuum, ang isang malinis na bead-blasted o passivated na ibabaw ay kadalasang sapat. Para sa ultrahigh vacuum, inaalis ng electropolishing ang mga microcrack at naka-embed na particle na kumukuha ng gas at lumilikha ng mga virtual na pagtagas. Ang paglilinis ay dapat gawin gamit ang mga alkaline detergent, deionized water rinses, at, kung naaangkop, isang vacuum bake-out cycle.
Ang bawat weld ay isang potensyal na mapagkukunan ng mga virtual na pagtagas at pagbuo ng particle. Ang mga full penetration weld, tuloy-tuloy na weld sa halip na mga spot weld, at mga disenyo na umiiwas sa mga siwang o blind pocket ay nakakabawas sa panganib. Pagkatapos ng welding, ang kamara ay dapat na helium leak-tested, mas mabuti na may leak detector na konektado sa chamber at helium na na-spray sa labas ng bawat joint.
Ang pagpili ng pamantayan ng flange ay nakakaapekto sa higpit ng pagtagas, kadalian ng pagpupulong, at pangmatagalang pagpapanatili. Ang KF at ISO flanges ay praktikal para sa magaspang at mataas na mga sistema ng vacuum dahil mabilis silang mag-assemble; Ang mga CF flanges na may mga metal gasket ay karaniwan sa mga aplikasyon ng UHV dahil maaari silang i-bake at makamit ang napakababang rate ng pagtagas. Ang mga viewport, mga electrical feedthrough, at mga gas inlet ay dapat na idinisenyo upang ang kanilang mga materyales ay may katugmang thermal expansion at hindi nawalan ng gas.
Ang bawat silid ay dapat makatiis sa presyon ng atmospera nang walang permanenteng pagpapapangit. Ang kapal ng pader, paninigas ng mga tadyang, at ang paglalagay ng mga port ay mga istruktural na desisyon. Kasabay nito, ang laki ng port at panloob na geometry ay nagtatakda ng epektibong bilis ng pumping. Ang isang malaking silid na may maliit na saksakan ay mabagal na magbomba kahit gaano kalakas ang vacuum pump.
Ang pinakamahusay na disenyo ng vacuum chamber ay nabigo kung hindi ito ma-machine sa mga kinakailangang tolerance. Ang mga flange na mukha ay dapat manatiling flat at parallel, ang mga O-ring grooves ay dapat nasa loob ng ilang daan ng isang milimetro, at ang mga bolting pattern ay dapat na nakahanay sa katugmang hardware. Sa pagsasagawa, nangangahulugan ito na ang tagagawa ng silid ay dapat magkaroon ng in-house na machining, inspeksyon, at kakayahan sa paggamot sa ibabaw sa halip na umasa sa magkakahiwalay na mga subcontractor.
Sa aming pasilidad, pinagsasama namin ang 0.001 mm precision machining na may mga bahagi mula sa 0.1 gramo hanggang 150 tonelada, kaya naman magagawa namin ang lahat mula sa maliliit na bahagi ng CF hanggang sa malalaking coating chamber. Para sa mas malapit na pagtingin sa mga proseso ng katumpakan sa likod ng mga bahagi ng silid, tingnan ang aming gabay kung paano Ang mga bahagi na may katumpakan na makina ay ginawa .
Huwag umasa sa salita ng tagapagtustos ng vacuum chamber lamang. Hilingin ang ulat ng pagsubok sa pagtagas ng helium, ang sertipiko ng materyal, at ang rekord ng dimensional na inspeksyon bago ka mag-iskedyul ng pag-install.
Sa pinakamababa, ang tagapagtustos ay dapat makapagbigay ng:
Ang mga proseso ng semiconductor gaya ng sputtering, etching, at chemical vapor deposition ay nangangailangan ng matatag na mataas na vacuum o ultrahigh na vacuum na kapaligiran. Ang vacuum chamber dapat labanan ang pagbuo ng butil, tiisin ang mga reaktibong gas, at mapanatili ang malinis na ibabaw sa pagitan ng mga proseso. Para sa mga third-generation na semiconductor na materyales tulad ng silicon carbide, ang chamber ay madalas na dapat gumana sa mga high-temperature na bahagi at mga espesyal na ceramic na bahagi. Kaya naman gumagawa kami ng mga dedikadong high-vacuum at ultrahigh-vacuum semiconductor chamber na may mahigpit na kinokontrol na panloob na geometry at kalidad ng weld.
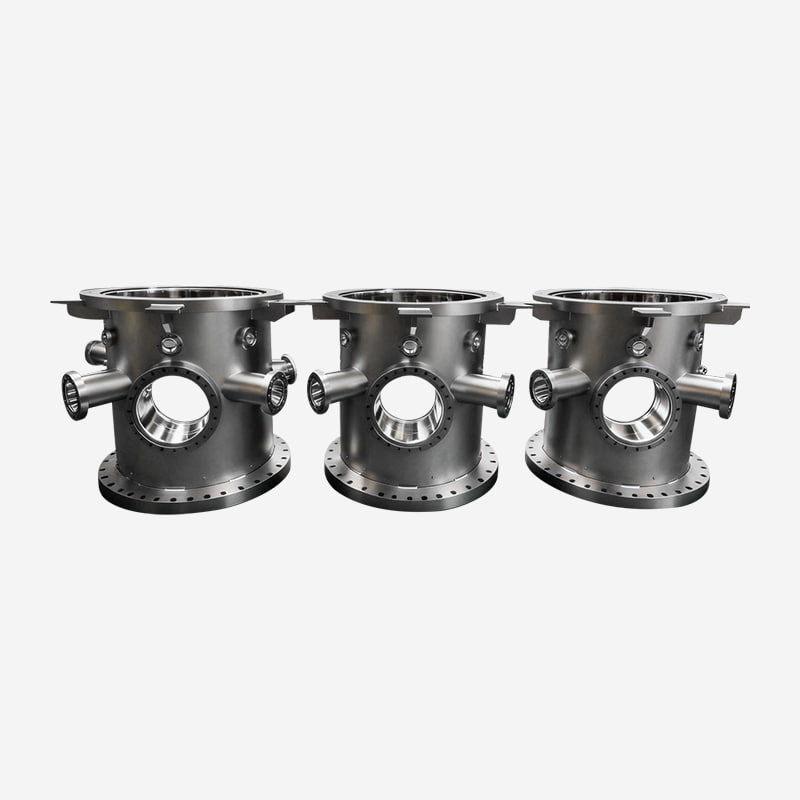 High Vacuum at Ultra-High Vacuum Semiconductor Vacuum Chambers Ang mga silid na ito ay itinayo para sa mga matatag na kapaligiran ng HV/UHV sa pagpoproseso ng semiconductor, na may kontroladong geometry at pagsubok sa pagtagas. Isaalang-alang ang mga ito kung saan ang mga reaktibong gas at mga sangkap na may mataas na temperatura ay nangangailangan ng malinis, maaasahang pagganap ng vacuum. Tingnan ang Produkto →
Gumagamit ang mga coating system ng mga chamber na may malalaking internal volume, maraming access port, at kadalasang espesyal na fixturing para sa roll-to-roll o inline na pagproseso. Ang chamber body ay dapat magbigay ng structural rigidity sa ilalim ng vacuum load habang pinapanatili ang panloob na mga ibabaw na tugma sa idinepositong pelikula. Para sa tuluy-tuloy na mga linya ng coating, ang haba ng chamber at layout ng port ay karaniwang naka-customize sa proseso. Ang aming tuluy-tuloy na line coating chambers ay binuo para sa pangangailangang ito.
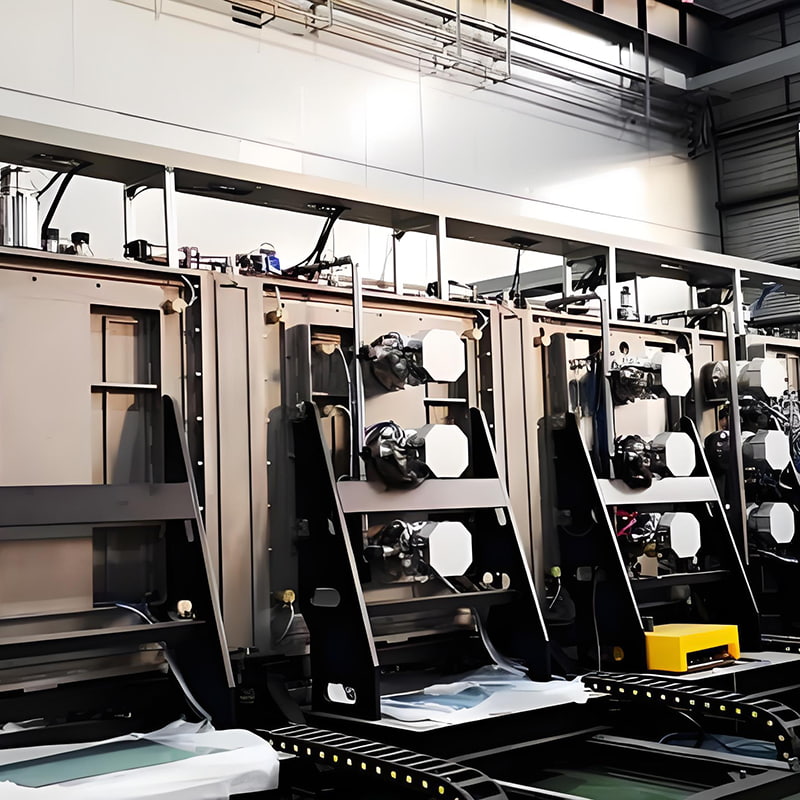 Continuous Line Coating Chambers para sa Inline na Produksyon Idinisenyo para sa malalaking volume na mga coating system na may mga custom na layout ng port at matibay na mga istraktura ng vacuum. Sinusuportahan nila ang roll-to-roll o inline na pagpoproseso, na ginagawa itong may kaugnayan para sa high-throughput na tuluy-tuloy na coating at multi-layer deposition application. Tingnan ang Produkto →
Ginagamit din ang mga vacuum chamber sa paggawa ng hydrogen, pagsubok ng bahagi ng fuel cell, at mga linya ng pagpapatuyo o pagpuno ng baterya ng lithium. Ang mga application na ito ay madalas na pinagsasama ang moisture control, vacuum integrity, at mga kinakailangan sa kaligtasan. Ang isang silid na may maling surface finish ay maaaring maka-trap ng moisture at mapipilit ang mas mahabang pump-down cycle, na direktang nagpapababa ng throughput. Tinutugunan ng aming hydrogen-energy at lithium battery chamber ang isyung iyon sa mga kinokontrol na panloob na ibabaw at mga leak-tested na weld seams.
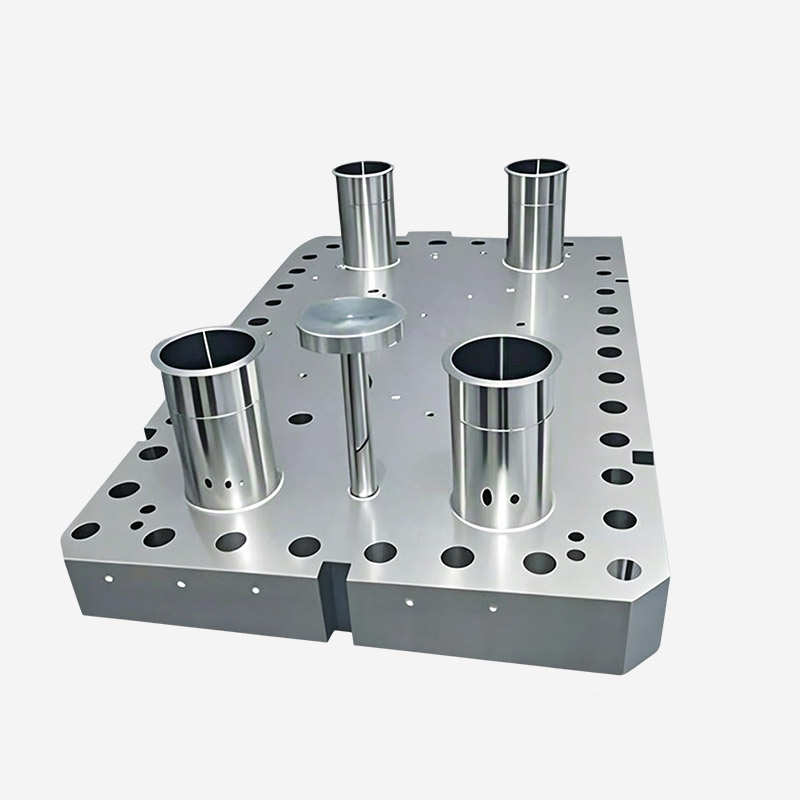 Mga Vacuum Chamber para sa Hydrogen Energy at Mga Proseso ng Baterya ng Lithium Tinutugunan ng mga silid na ito ang kontrol ng kahalumigmigan at integridad ng vacuum sa produksyon ng hydrogen, pagsubok ng fuel cell, at pagpapatuyo o pagpuno ng baterya. Ang mga kontroladong internal surface at leak-tested na weld ay nakakatulong na paikliin ang mga pump-down cycle at mapabuti ang kaligtasan ng proseso. Tingnan ang Produkto →
Ang iba pang mga application, kabilang ang aerospace simulation, optical coating, at fiber-optic processing, ay nagpapataw ng sarili nilang mga hadlang, tulad ng malalaking pangkalahatang dimensyon o mga espesyal na kinakailangan sa viewport.
Ang isang maaasahang supplier ay hindi lamang dapat gumuhit ng silid at hinangin ito; dapat din silang tulungan kang pumili ng tamang materyal, flanges, panloob na paggamot, at plano sa pagsubok. Sa aming karanasan, mabilis na pinaliit ng mga sumusunod na tanong ang listahan:
Sa SUNFUN , sinunod namin ang pamamaraang ito mula noong 1986, pinagsasama ang pagmamanupaktura ng kagamitan sa vacuum na may katumpakan na machining at malalaking bahagi na katha. Ang kumbinasyong iyon ay nagpapanatili ng mga pagpapaubaya sa ilalim ng kontrol mula sa unang hiwa hanggang sa huling pagsubok sa pagtagas.
Para sa mataas na vacuum at UHV, ang 304L o 316L na hindi kinakalawang na asero ay karaniwang ang pinakaligtas na pagpipilian dahil sa mababang outgassing nito at mahusay na weldability. Ang aluminyo ay isang praktikal na alternatibo para sa mga malalaking silid o sensitibo sa timbang, ngunit nangangailangan ito ng mas maingat na paghahanda sa ibabaw.
Ang isang magaspang na ibabaw ay nakakakuha ng mga molekula ng gas at nagpoproseso ng mga nalalabi. Ang mga na-electropolish o maayos na na-passivated na mga ibabaw ay naglalabas ng gas nang mas mabilis, nagpapaikli sa oras ng pag-pump-down, at binabawasan ang kontaminasyon ng particle sa mga sensitibong proseso.
Oo. Ang geometry, bilang at uri ng mga port, materyal, paggamot sa ibabaw, at mga kinakailangan sa pagsubok ay maaaring iangkop lahat sa proseso. Ibigay sa iyong supplier ang working pressure range, mga uri ng gas, temperature range, at inaasahang cycle time.
Humiling ng isang dimensional na ulat ng inspeksyon, mga sertipiko ng materyal, mga resulta ng pagsubok sa pagtagas ng helium, at isang talaan ng paglilinis. Kung ang silid ay may kasamang hinang, humingi din ng mga talaan ng inspeksyon ng hinang.
Mga field ng aplikasyon: Angkop para sa optical spherical glass, optical crystals, at mga filter ...
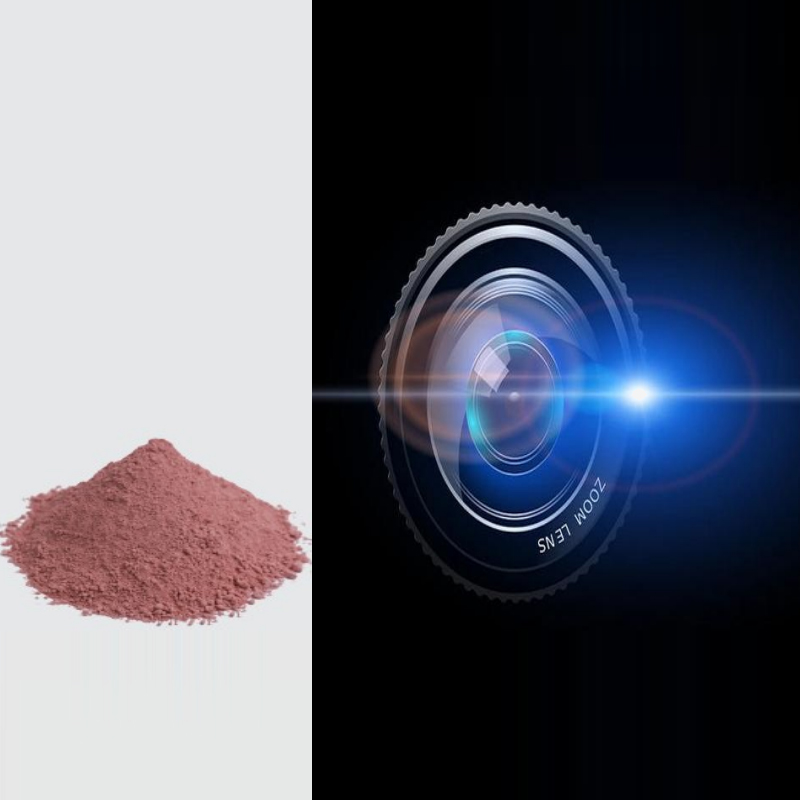
Mga patlang ng aplikasyon Proseso ng klasikal na kemikal na buli, na angkop para sa pag-p...
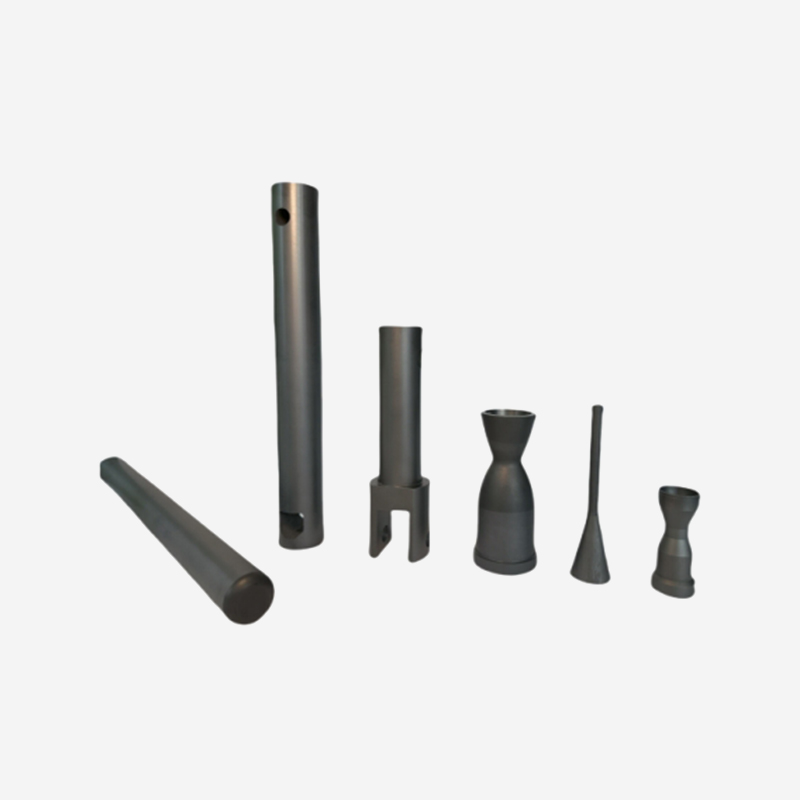
Para sa pinaka-hinihingi na mga application na may mataas na temperatura, ang sintered silicon ca...
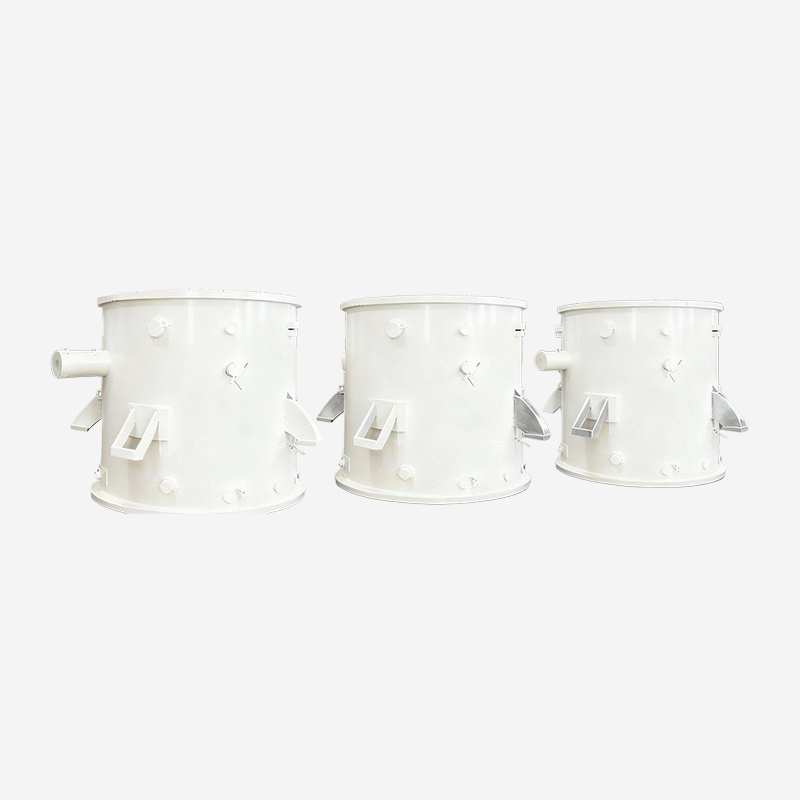
Iniakma para sa deposition at sintering sa fiber optic preform production, na nag-aalok ng mataas...
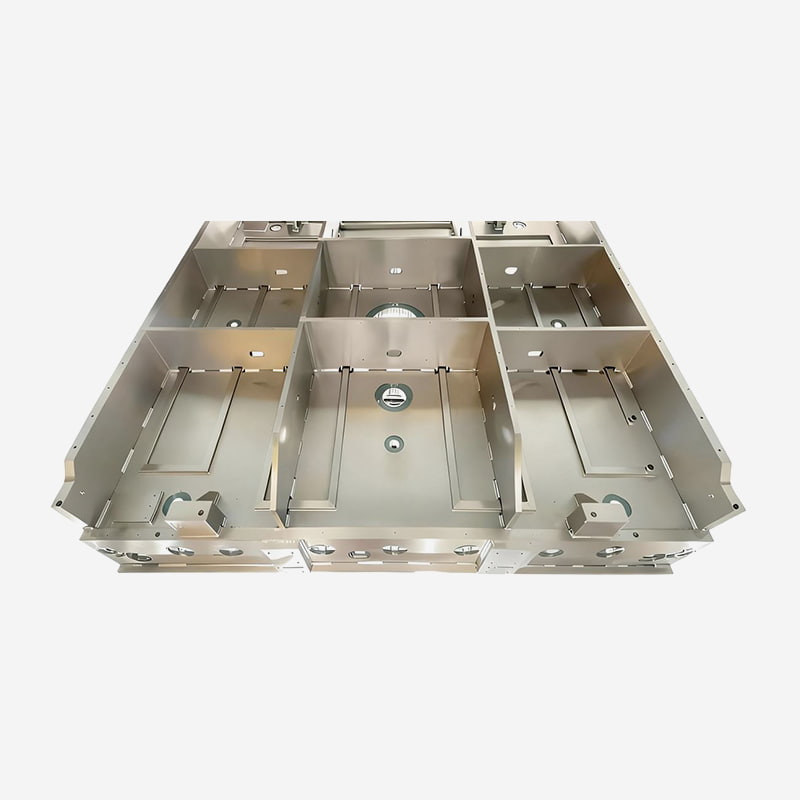
Inihanda para sa mga proseso ng ALD, CVD, at PVD, nagtatampok ang mga chamber na ito ng superyor ...
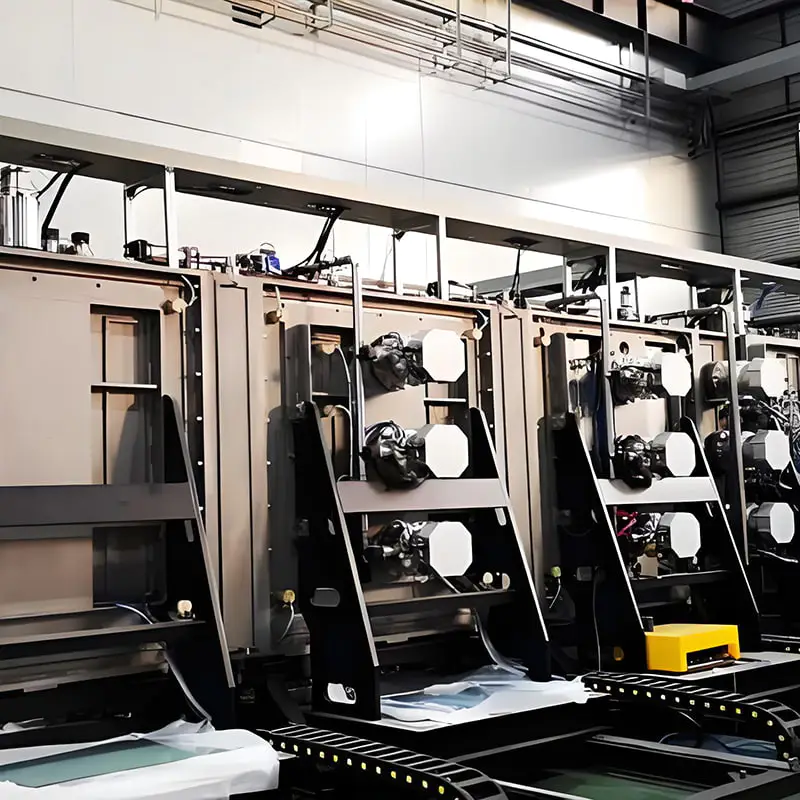
Idinisenyo para sa mataas na volume na inline na produksyon, na sumusuporta sa tuluy-tuloy na dal...
Handa nang Magbagong Sama-sama? Makipag-ugnayan sa Aming Mga Eksperto.
Makipag-ugnayan sa Amin
Address: 288 Shande Road, Shanyang Town, Jinshan District, Shanghai, China TEL/WhatsApp:Mobile terminal